DLC vs. CVD gyémánt bevonatú szármarók: Melyik szerszám nyer a kompozitok és alumínium megmunkálásában?
News Details
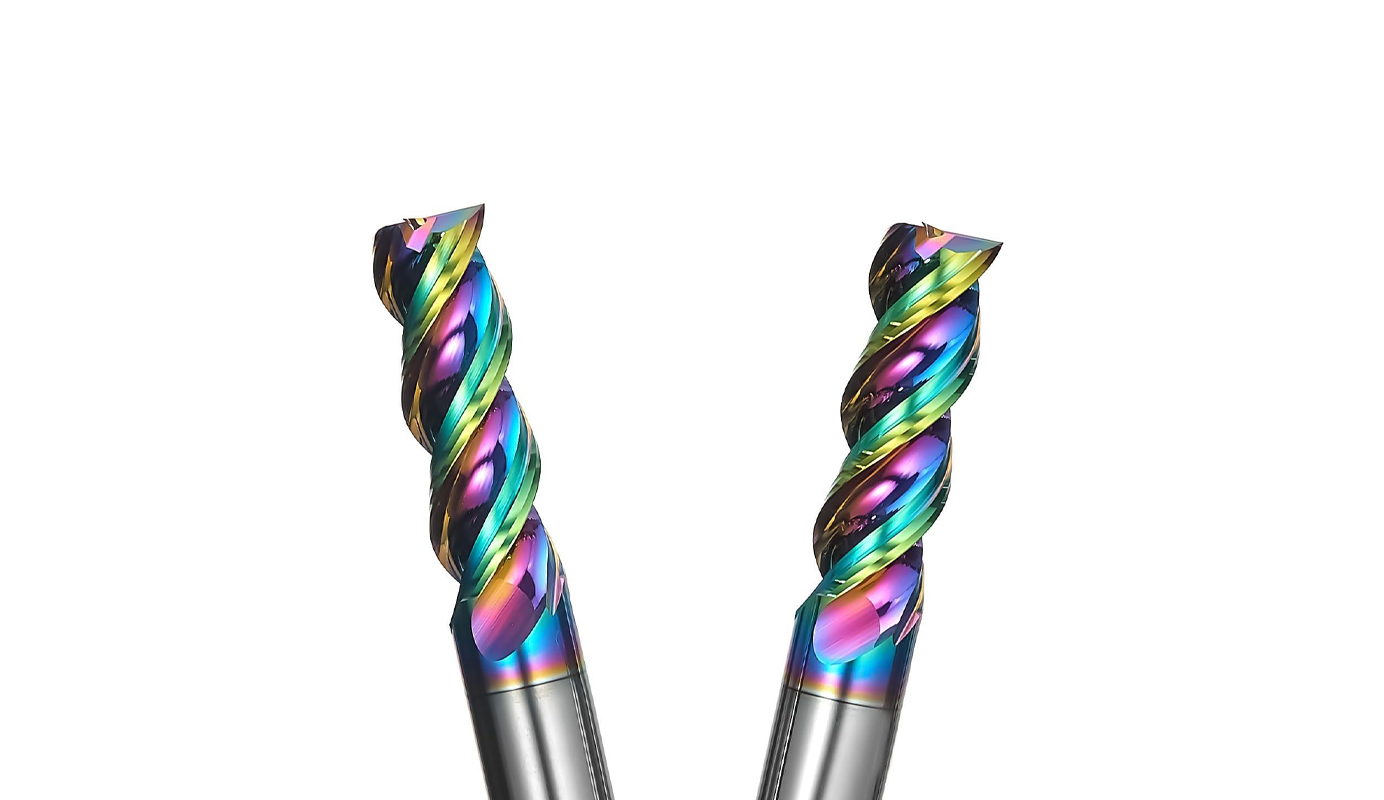
A megfelelő vágószerszám kiválasztása mindent megváltoztat a modern megmunkálásban. Amikor a műhelye ragadós alumíniumötvözeteket vagy koptató szénszálas kompozitokat vág, a szabványos szerszámok gyorsan elhasználódnak. A szerszámok beszerzői és a gyártómérnökök gyakran két nagy teljesítményű lehetőséget mérlegelnek: a DLC (gyémántszerű szén) bevonatos marókat és a CVD gyémánt bevonatos szerszámokat.
Mindkét választás javítja a teljesítményt, de különböző helyzetekben működnek a legjobban. Annak megértése, hogy az egyes szerszámok hogyan viselkednek, segít a költségek csökkentésében, a gépleállások minimalizálásában és a gyártási hatékonyság növelésében.
A DLC bevonatos marók megértése
EgyDLC bevonatos maróvékony, amorf szénfilmet használ, amelyet egy kiváló minőségű volfrámkarbid alapanyagra visznek fel.Ez a bevonat rendkívül alacsony súrlódású felületet hoz létre, rendkívüli keménységgel.
Amikor lágyabb, nemvas fémeket, például alumíniumot, rezet vagy sárgarézet vág, a hő és a súrlódás miatt az anyag a vágóélre tapad. Ezt a problémát felépült élnek (BUE) nevezik. A DLC bevonat sima felülete megakadályozza, hogy a forgács a szerszámhoz hegesztődjön.
-
Fő erősségek:Kivételesen alacsony súrlódás, sima forgácsfolyás, éles vágóélek és nagy ellenállás a tapadási kopással szemben.
-
Legjobb felhasználások: Nagy sebességű alumínium kontúrozás, rézmarás és lágy műanyagok.
A Qinray-nél a finom szemcsés volfrámkarbid alapanyagokat fejlett DLC bevonatokkal párosítják, német CNC köszörűberendezések felhasználásával.Ez a kombináció stabil szerszámokat hoz létre, amelyek tiszta felületi minőséget biztosítanak és megakadályozzák a sorjaképződést.
A CVD gyémánt bevonatos marók megértése
A CVD (kémiai gőzleválasztás) gyémánt szerszámok vastag, kristályos gyémántréteget tartalmaznak, amely közvetlenül a karbid szerszámra növesztve van. Az amorf DLC-vel ellentétben a CVD gyémánt bevonat valós gyémántszemcsékből áll, rendkívüli keménységet és kopásállóságot kínálva.
Mivel a szénszálas kompozitok, üvegszálas műanyagok és a zöld kerámiák erősen koptatóak, gyorsan tönkreteszik a szabványos karbid és DLC szerszámokat. A CVD gyémánt szerszámok könnyedén kezelik ezt a nagy koptatóhatást.
-
Fő erősségek: Rendkívüli keménység, nagy ellenállás a koptató kopással szemben és hosszú szerszámtartósság erősen koptató anyagokban.
-
Legjobb felhasználások: Szénszálas erősítésű polimerek (CFRP), grafit, kerámiák és magas szilíciumtartalmú alumínium.
A fő kompromisszum a vágóél élessége. Mivel a gyémántréteg vastagabb, a vágóél enyhén kevésbé éles, mint egy finom DLC bevonatos szerszámé, így a DLC jobb választás a precíz alumínium simító megmunkáláshoz.
Közvetlen összehasonlítás: Mikor melyik szerszámot használja
| Jellemző | DLC bevonatos maró | CVD gyémánt bevonatos maró |
| Bevonat típusa | Amorf szén (sima film) | Kristályos gyémántréteg |
| Vágóél élessége | Nagyon magas (megőrzi az éles mikrometriát) | Mérsékelt (a vastag bevonat enyhén lekerekíti az élt) |
| Elsődleges anyag | Alumínium, réz, sárgaréz, műanyagok | CFRP kompozitok, grafit, kerámiák |
| Elsődleges kopási tényező | Tapadás és súrlódás | Rendkívüli koptatóhatás |
| Költségprofil | Nagyon költséghatékony nagy sebességű futásokhoz | Magasabb kezdeti költség, hosszú élettartam koptató anyagokban |
Gyártási betekintések a Qinray eseteiből
A különböző munkadarabokhoz testreszabott szerszámtípusok szükségesek.A Qinray valós gyártási esetei megmutatják, hogy a megfelelő bevonat feladathoz való párosítása hogyan változtatja meg a szerszám teljesítményét.
Például a finom szemcsés volfrámkarbid alapú és DLC bevonattal ellátott karbid kúpos négyszögletes marók kivételesen jól teljesítenek az alumíniumötvözet kontúrozásában és a rézalkatrészek marásában.Az alacsony súrlódású bevonat biztosítja a sima vágást és a gyors forgácsleválást, ami alacsony hőmérsékleten tartja a folyamatot nagy sebességű műveletek során.
Eközben az erősen koptató repüléstechnikai kompozitokat vagy grafitot megmunkáló műhelyek gyakran vastag gyémánt bevonatos alternatívákra váltanak, hogy megakadályozzák a gyors hátlap kopást. Fejlett CNC öt-tengelyes szerszámcsiszoló gépek felhasználásával a gyártók pontosan szabályozhatják a szerszámtörténetet, biztosítva, hogy minden tétel megfeleljen a pontos ipari tűréseknek.
A végső döntés meghozatala
A DLC és a CVD gyémánt közötti választás teljes mértékben a munkadarab anyagától függ.
Ha a műhelye nagy sebességű alumínium megmunkálásra, rézalkatrészekre vagy nemvas profilozásra összpontosít, ahol a vágóél élessége és az alacsony súrlódás a legfontosabb, akkor a DLC bevonatos maró a nyerő választás. Ha nehéz gyártást végez szénszálas kompozitokon vagy grafiton, fektessen be CVD gyémánt szerszámokba, hogy leküzdje a súlyos koptató kopást.
A konkrét megmunkálási paraméterek értékelése segít kiválasztani a megfelelő szerszámot, csökkenteni az alkatrészenkénti költséget és maximalizálni a gyártási hatékonyságot.


