Egyedi T-alakú hornyolómaró: Méretek, Megmunkálási folyamat és Rajz alapján történő rendelés menete
News Details
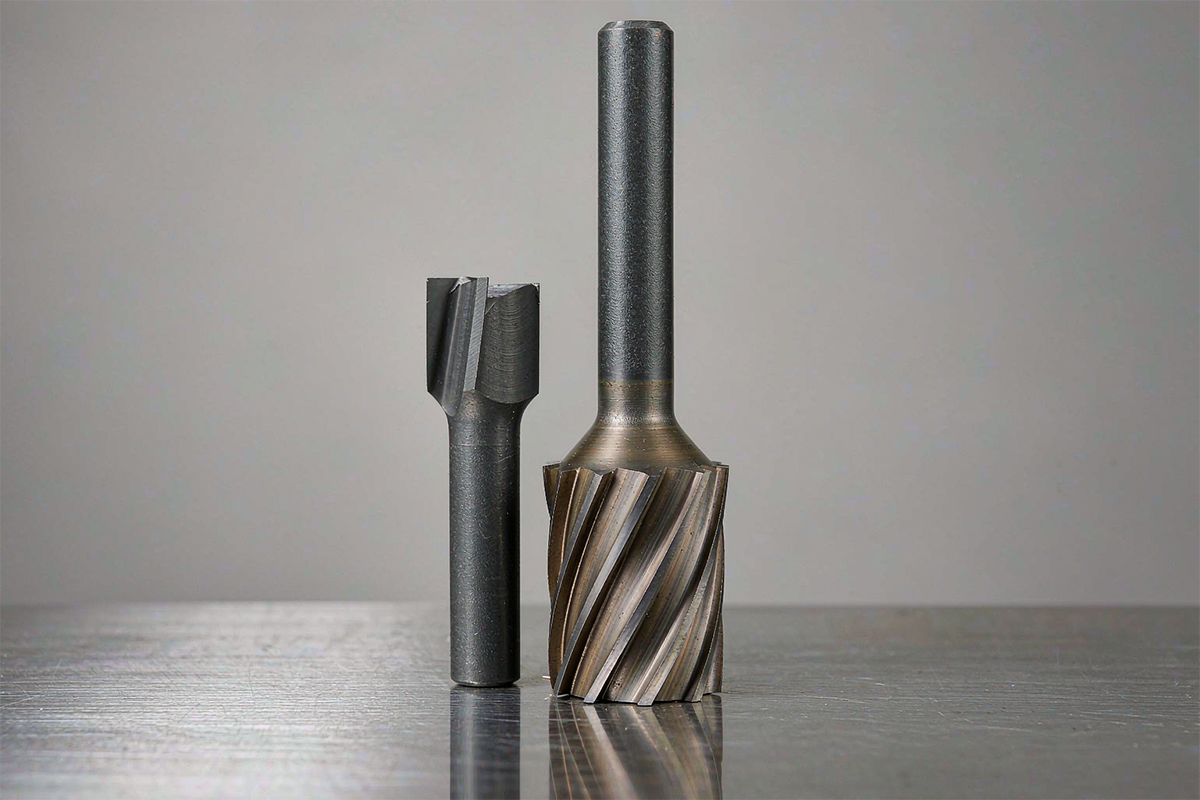
Mi az az egyedi T-hornyú maró?
Az egyedi T-hornyú maró olyan marószerszám, amelyet egy T alakú hornyok szélesebb, alámetszett szakaszának megmunkálására terveztek – ez az a rész, amely egy keskenyebb nyílás alatt helyezkedik el. Geometriája azonnal felismerhető: hengeres szár, csökkentett átmérőjű nyak és a végén egy szélesebb vágófej. A fej az alámetszetet szélességre és magasságra vágja, miközben a csökkentett nyak a nyíláson átmegy anélkül, hogy érintené a kész falakat.
A szabványos katalógusméret számos gyakori hornyot lefed, de a valódi alkatrészek ritkán maradnak a katalóguson belül. Nem szabványos hornyok szélessége, szokatlan hornyok magassága, szigorú nyak-szabadméretfeltételek, mély elérési követelmények, hüvelyk méretű jellemzők, vagy sarok részletek, mint a letörések és radiuszok – mindegyikhez az alkatrészhez készített szerszám szükséges, nem az alkatrészt kell a szerszámhoz igazítani. Ez az egyedi T-hornyú maró gyakorlati meghatározása: a fej átmérője, vágási szélessége, nyakátmérője, nyakhossza, szára és teljes hossza az ügyfél hornyának szelvénye és a megmunkálási feltételek alapján készül, nem pedig egy rögzített méretlistából választják ki.
Ez a cikk elmagyarázza, hogyan kell ezeket a szerszámokat specifikálni, hogyan működik a megmunkálási sorrend, milyen információkra van szükség az egyedi megrendeléshez, és hogyan különbözik a szerszám a hornyok megmunkálásának családjába tartozó többi szerszámtól.
T-hornyú maró méretei és nyak-szabadmérete
A kiválasztás öt mérettel kezdődik, és mindegyik más kérdésre válaszol a hornyokkal kapcsolatban.
| Méret | Mit felel meg | Miért fontos |
|---|---|---|
| Fej átmérője | Alámetszet szélessége és a belépő nyílás | A fejnek ki kell képeznie a kész alámetszet szélességét, és mégis át kell férnie a hozzáférési úton |
| Fej vastagsága (vágási szélesség) | Horony magassága a felső és alsó felületek között | Egy menetben beállítja az alámetszet axiális méretét; túl vékony esetén több lépcsős menetre van szükség |
| Nyak átmérője | Horony nyílás szélessége, oldalsó szabadmérettel | A nyaknak végig kell akadályoznia a nyílás falait a teljes vágási útvonalon, nem csak a belépésnél |
| Elérés (nyakhossz) | Az alámetszet mélysége a referenciasík alatt | Helyesen pozícionálja a fejet; a szerszámrajzon használt referenciának meg kell egyeznie az alkatrész rajzával |
| Szár és teljes hossz | Tartó típus és használható kinyúlás | Meghatározza a merevséget, és hogy az összeszerelt szerszám eléri-e a jellemzőt ütközés nélkül |
Két ellenőrzést könnyű elvégezni. Először is, a fej tűrése és a nyak szabadmérete különböző célokat szolgál, és külön kell ellenőrizni: egy méretmérés a fejen önmagában nem bizonyítja, hogy a nyak akadálytalanul átfér a nyíláson. Másodszor, az elérési méret a szerszámrajzon feltüntetett referenciához mérhető; nem cserélhető ki a fej vastagságával vagy egy szabadon választott nyakhosszal. A kereskedelmileg elterjedt T-hornyú marók körülbelül 3 és 20 mm közötti fejátmérőt és körülbelül 0,5 és 8 mm közötti vágási szélességet fednek le, és az egyedi gyártás mindkét irányban jóval túlnyúlik ezeken a tartományokon.
Hogyan kell megmunkálni a T-hornyot: Először a bevezető hornyot kell megmunkálni
A T-hornyú maró nem tud belemerülni a szilárd anyagba, ahogy a hornyfúró teszi. A szélesebb fejnek nincs útja a munkadarabba, amíg nincs nyílás, ezért a szabványos sorrend két szakaszból áll.
Az első szakasz a bevezető hornyot – a keskeny nyílást – egy négyzet alakú maróval vagy hornyfúróval megmunkálja, amely a nyílás szélességére van méretezve, és legalább olyan mély, mint a kész T-horony. A második szakasz a T-hornyú maróval történő belépés: a fej a nyílás alá ér el, és az alámetszetet radiális menetben megmunkálja, miközben a nyak a bevezető hornyon belül halad. Azokon az alkatrészeken, ahol a jellemző egyik vége nyitott, a fej beléphet a nyitott oldalról, és a bevezető hornyot lehet rövidíteni vagy megszüntetni – de ezt a tényleges alkatrész alapján kell megerősíteni, nem pedig feltételezni.
A sorrendnek gyakorlati következményei vannak. A bevezető horny szélessége határozza meg a maximális nyakátmérőt, ami viszont korlátozza a fej átmérőjét és a merevséget; a szélesebb nyílás erősebb nyakot és stabilabb vágást tesz lehetővé. A horny mélységét az alámetszetes szakasz előtt kell ellenőrizni, mert a fej a bevezető horny aljára pozícionálja magát. És mivel a fej a kerületén és mindkét oldalán egy szűk helyen belül vág, a csökkentett kapcsolattal és hatékony forgácseltávolítással végzett emelkedő marás kiszámítható terhelést biztosít.
Egyedi T-hornyú maró rajzának követelményei
Az egyedi megrendelés csak annyira jó, mint az információ, amely mögötte áll. A leghasznosabb érdeklődés négy csoportnyi részletet tartalmaz.
- Horony szelvényrajza. Egy keresztmetszet, amely a nyílás szélességét, az alámetszet szélességét, a horony magasságát és egy azonosított referenciasíktól mért mélységet mutat, a vágási méreteken a tűréseket a szabadméreti méretektől elkülönítve feltüntetve.
- Belépési információk. Hogy a horny egyik vége nyitott-e, a bevezető horny szélessége és mélysége, valamint minden olyan rögzítő vagy szomszédos fal, amely korlátozza a szerszám útvonalát. Egy rövid belépési nézetrajz megakadályozza a legtöbb méretezési hibát.
- Munkadarab anyaga és állapota. Ötvözet, keménység, és hogy a vágás folyamatos-e vagy megszakított, mivel ezek határozzák meg az alapanyagot, a geometriát és a bevonatot.
- Megmunkálási környezet. Gép és tartó típus, várható szerszám kinyúlás, hűtőfolyadék elérhetősége, és a célzott tételméret. A merevségi információk fontosabbak, mint a névleges méret, amikor a nyak hosszú.
Ezekkel a bemeneti adatokkal a szállító javaslatot tehet a fejre, a nyakra és az elérési méretekre a tényleges szelvény alapján, megerősítheti, hogy mely tűrések funkcionálisak, és reálisan adhat árajánlatot. Egy fegyelmezett egyedi folyamat ezután a rajz felülvizsgálatát, a mérési jegyzőkönyvekkel ellátott minták jóváhagyását, egy próba mennyiséget az ismételhetőség ellenőrzésére, és a fagyasztott rajzrevízió alapján történő ismételt szállítást végzi. Azok a vásárlók, akik már az érdeklődés szakaszában megadják az ellenőrzési pontokat – például a fej átmérőjét, a fej vastagságát és a nyak ütését – olyan szerszámokat kapnak, amelyek érkezéskor ellenőrizhetők, nem csak csodálhatók.
T-hornyú maró alumíniumhoz vs acélhoz
Az anyag előbb változtatja meg a szerszámot, mint bármi mást.
Alumínium és más nemvas ötvözetek esetén a prioritások a éles vágóélek és a forgácshely. Két- vagy háromélű fejek polírozott hornyokkal, vagy DLC-bevonatú változatok, ahol az él élettartama fontos, eltávolítják az alumínium által termelt nagy, ragacsos forgácsokat. Az alumíniumot tartalmazó bevonatok, mint a TiAlN és az AlTiN, elkerülendők az alumínium munkadarabokon: a bevonat kémiai reakcióba lép a munkadarab anyagával, és elősegíti a felépült élt és a forgács hegesztését.
Szénacélhoz, ötvözött acélhoz és rozsdamentes acélhoz a bevonatos szilárd keményfém a norma. Az AlTiN vagy TiSiN bevonatok kezelik a vágási hőmérsékleteket, és négy vagy több él biztosítja az él támogatását és a felületi minőséget, amelyet a keményebb anyagok igényelnek, a szűkebb forgácshely árán – ami elfogadható, mert az acélforgácsok kisebbek és jobban törnek. A rozsdamentes acél munkát keményedő viselkedést ad, ezért az előtolásoknak elég magasnak kell maradniuk ahhoz, hogy vágjanak, ne dörzsöljenek, és a hő szabályozása hűtőfolyadékkal vagy légfúvással ugyanolyan fontos, mint a bevonat kiválasztása.
A kettő között a vágási sebesség jobban különbözik, mint a geometria: az alumínium gyorsan, az acél lényegesen lassabban fut, és a edzett acélok még lassabban, megerősített élekkel. Az anyag megadása az érdeklődéskor tehát nem formalitás – megváltoztatja a készülő szerszámot.
T-hornyú vs fűrészfogas vs Woodruff maró
Három speciális maró három különböző alámetszett családot megmunkál, és nem cserélhetők ki, még akkor sem, ha a sziluettjük hasonló.
- A T-hornyú marók keskenyebb nyílás alatt téglalap alakú alámetszetet hoznak létre – a klasszikus géphasztal és a rögzítő szerelvény profilját, amelyet a bevezető horny után vágnak.
- A fűrészfogas marók szögletes, önzáró alámetszett falakat hoznak létre csúszópályákhoz, hornyokhoz és szerelvényrészletekhez. A szerszámon lévő szögnek meg kell egyeznie az alkatrészen lévő szöggel, és a szélesebb fejnek ugyanazt a belépési útvonal-tervezést igényli, mint a T-hornyú szerszám.
- A Woodruff hornyos marók a Woodruff kulcs számára a félkör alakú ülést hozzák létre a tengelyben. Korong alakú fejük hasonlít a kis T-hornyú fejekre, de a kulcs és az ülés geometriája határozza meg a kiválasztást.
A közös tanulság az, hogy a fej átmérőjét, a vágási szélességet, a nyak szabadméretét és a hozzáférést a tényleges keresztmetszet alapján kell ellenőrizni, bármelyik családról is van szó. A hasonló megjelenés nem teszi a szerszámokat cserélhetővé egy meghatározott jellemző esetén.
Élépek száma és forgácseltávolítás a T-hornyú marásnál
A T-hornyú vágás csapdába ejti a forgácsokat ott, ahol a legnehezebb eltávolítani. A fej három oldalon vág egy körülbelül akkora üregben, mint ő maga, ezért a forgácsoknak fel kell haladniuk az éleken, át kell menniük a bevezető hornyon és ki kell jutniuk – különben újra lesznek vágva, felépül a hő, és az élek korán meghibásodnak.
Az élek száma a fő tényező. Kevesebb él nagyobb forgácsteret hagy, és alkalmas az alumíniumra és a mély, zárt alámetszetekre; négy vagy több él erősebb fejet és jobb felületet biztosít az acélhoz, ahol az egy fogra eső forgácsmennyiség alacsonyabb. Az élek számán túl három szokás védi a vágást: használjon radiális meneteket a teljes szélességű hornyok helyett, ahol az alkatrész megengedi, emelje vagy húzza vissza időszakosan az üreg tisztításához, és irányítsa a hűtőfolyadékot vagy a sűrített levegőt a vágásra, hogy a forgácsok távozzanak, ne pedig keringjenek. A túlzott szerszám kinyúlás megsokszorozza ezeket a problémákat, ezért a legrövidebb elérés, amely mégis akadálytalanul átfér az alkatrészen, a helyes elérés.
Szilárd keményfém vs forrasztott T-hornyú marók
Két konstrukció dominálja a piacot, és a választás a mérettől és a feladattól függ.
A szilárd keményfém T-hornyú marók egyetlen keményfém nyersdarabból vannak köszörülve. A legnagyobb merevséget nyújtják egy adott nyakátmérőhöz, pontos fejgeometriát tartanak fenn, és alkalmasak a kis és közepes átmérőkre, ahol a legtöbb egyedi munka zajlik. Korlátai a nagy fejátmérőknél jelennek meg, ahol a szilárd keményfém test költségessé válik, és a nyak még mindig a szilárdságot szabályozza.
A forrasztott T-hornyú marók keményfém vágóéleket hordoznak egy szívós acéltesten. Az acél szár és nyak elnyeli a rázkódást, a konstrukció megfizethetővé teszi a nagy átmérőjű szerszámokat, és az élek cseréje újraköszörüléssel egyszerű. A kompromisszumok a nyaki régióban alacsonyabb merevség és a geometriai pontosság, amely a forrasztás és a köszörülés minőségétől függ, ami a szállító folyamatvezérlését fontosabbá teszi, nem kevésbé.
Egy praktikus ökölszabály: körülbelül 12–16 mm fejátmérő alatt a szilárd keményfém általában nyer a merevség és a pontosság terén; a nagy géphasztali méreteknél és a nehéz szakaszos vágásoknál egy jól elkészített forrasztott szerszám lehet a gazdaságosabb és megbocsátóbb választás.
Főbb szempontok az egyedi T-hornyú marók vásárlói számára
Az egyedi T-hornyú marót öt méret specifikálja – fejátmérő, fejvastagság, nyakátmérő, elérés és szár – és mindegyiket együtt kell ellenőrizni a horny szelvényével, a belépési úttal és a tartóval. A megmunkálásnál a bevezető horny az első, és korlátozza a nyakat; az anyag határozza meg az alapanyagot, a bevonatot és az élek számát; a szilárd keményfém és a forrasztott konstrukció közötti választás a fej méretétől és a feladattól függ. Azok a vásárlók, akik világos szelvényrajzot, belépési nézetet, anyagot és gépi környezetet küldenek, az alkalmazáshoz igazított szerszámokat kapnak, nem pedig egy méretlistából vett közelítéseket – és olyan szerszámokat, amelyek kritikus méretei érkezéskor ellenőrizhetők.


