Keményfém fúrószárak: típusok, kiválasztás, bevonatok és hibaelhárítás fémfúráshoz
News Details
A keményfém fúrók a legtöbb modern fémmegmunkáló műhelyben alapértelmezett lyukasztóeszközök, de a kifejezés a nagyon különböző feladatokra tervezett szerszámok széles családját takarja. Két keményfém jelzéssel ellátott fúró eltérhet az alapanyag, a bevonat, a hűtőfolyadék kialakítása és a csúcsgeometria terén – és ezek a különbségek döntenek el, hogy egy lyuk másodpercek alatt készül-e el, vagy egyetlen menetben tönkremegy. Ez az útmutató elmagyarázza, hogy mik azok a keményfém fúrók, hogyan hasonlíthatók össze a nagy sebességű acélhoz képest, hogyan kell kiválasztani egyet acél és rozsdamentes acélhoz, melyik bevonat melyik anyaghoz illik, mikor éri meg a plusz költséget a belső hűtéses kialakítás, és mit kell ellenőrizni, ha a lyuk rosszul sikerül.
Mik azok a keményfém fúrók és hol használhatók?
A tömör keményfém fúrókat kobaltkötőanyaggal ellátott volfrámkarbidból alakítják ki. Az anyag sokkal keményebb és hőállóbb, mint a nagy sebességű acél: a publikált szerszámösszehasonlítások általában 89–93 HRA keménységet említenek a keményfém esetében, szemben a HSS körülbelül 62–67 HRC értékével, a hőállóság pedig 1200 °C körül van, szemben a körülbelül 600 °C-kal. Ez a kombináció lehetővé teszi, hogy a keményfém szerszámok acélban a HSS-hez képest többszörösével nagyobb vágási sebességgel működjenek, általában 80–200 m/min értéket idézve a keményfém esetében, szemben a HSS 25–40 m/min értékével.
A kompromisszum a ridegség. A keményfém tűri a hőt és a kopást, de nem a rázkódást, a rezgést vagy a helytelen beállítást. A merev gépen, stabil tartóval és kis ütésszeléssel használt keményfém fúró hosszú üzemek során is tartja a tűrést; ugyanez a fúró kézi szerszámban vagy kopott orsónál már az első lyuknál lepattoghat. A publikált összehasonlítások szerint a keményfém szerszám élettartama acélban körülbelül 10–20-szorosa a HSS-nek, darabára pedig három-ötször magasabb – ezért a döntés általában egy lyuk költsége és az állásidő alapján születik, nem pedig egyetlen fúró ára alapján.
A keményfém fúrók típusai
A legtöbb katalógus a keményfém fúrókat szerkezet és a megoldandó lyukprobléma szerint csoportosítja.
- Tömör keményfém csavarffúrók az acél, öntöttvas, alumínium és színesfém munkák általános célú alapvető szerszámai. Egyenes szárúak, merevek, és rövidebb, általános és hosszú sorozatban kaphatók.
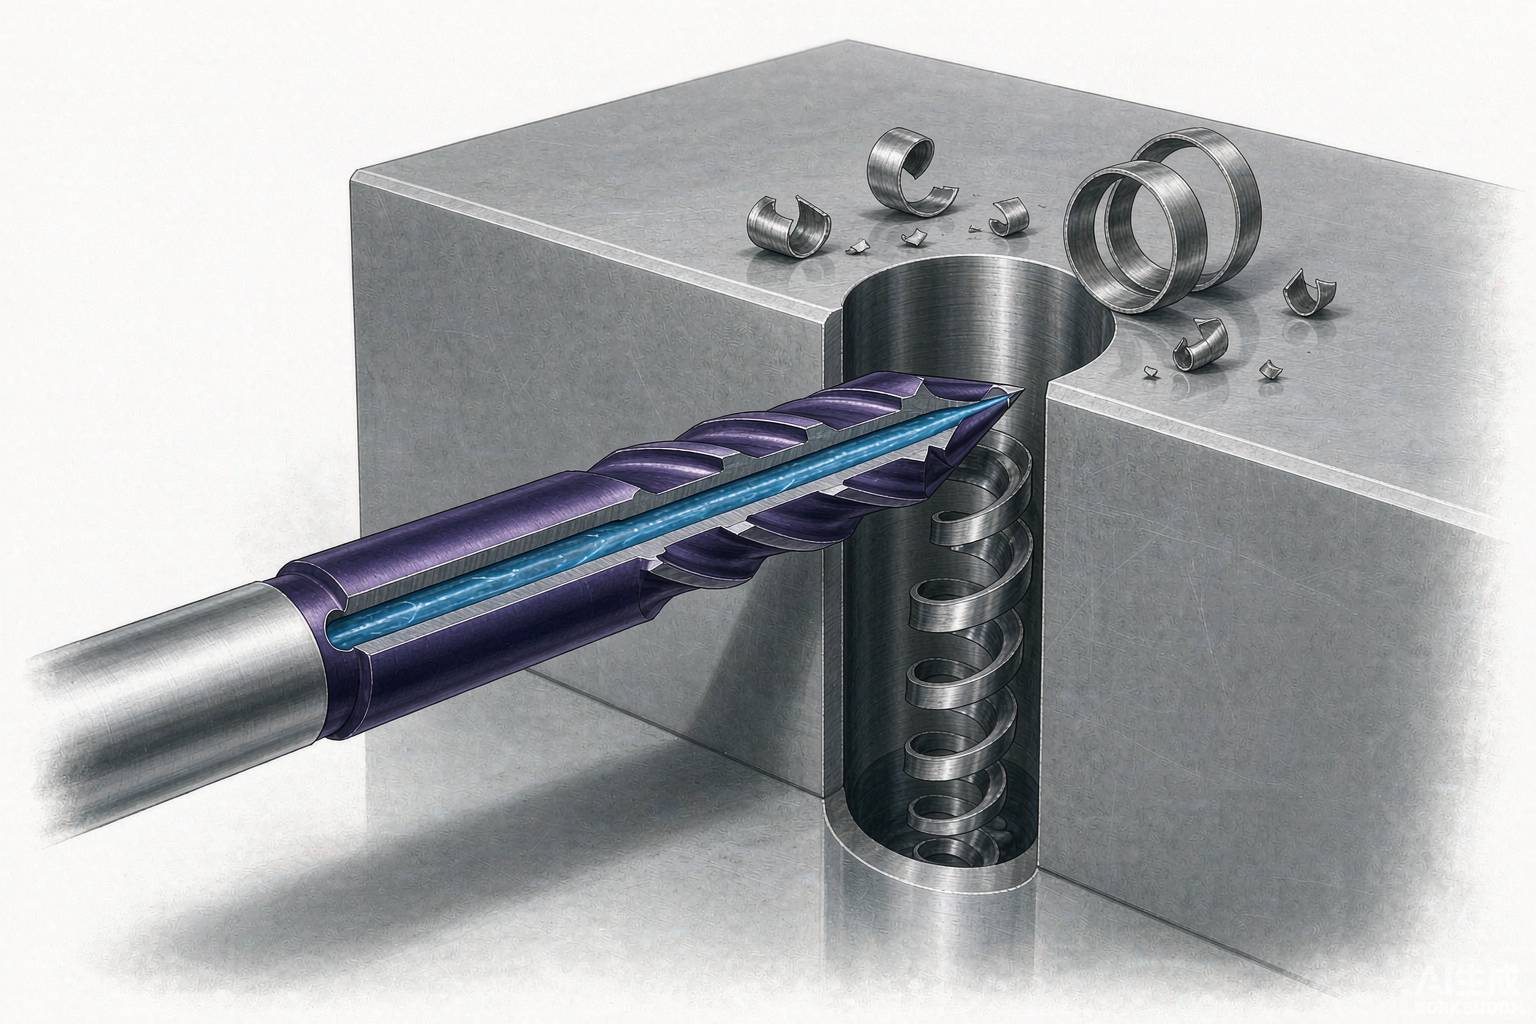
- Belső hűtéses fúrók belső csatornákkal rendelkeznek, amelyek a hűtőfolyadékot a vágóélre juttatják. Ezek a mély lyukak és a hosszú, szálkás forgácsot termelő anyagok standard választása.
- Keményfém betétes fúrók acél testre forrasztott keményfém betéttel. Illeszkednek a koptató munkákhoz, például a kőműves munkákhoz, egyes öntöttvasakhoz és olyan nagy átmérőjű lyukakhoz, ahol a teljes keményfém test nem lenne gazdaságos.
- Mikrofúrók tömör keményfém szerszámok az elektronikai, orvosi alkatrészek és precíziós műszerek munkáinak kis lyukaihoz, ahol a nagy orsófordulatszám és a minimális ütésszelés fontosabb, mint az előtolási sebesség.
- Lépcsős fúrók egy szerszámmal több átmérőt vágnak, csökkentve a szerszámcseréket a lemezeken és a vékony falú alkatrészeken.
- Nagy teljesítményű fúrók alkalmazásspecifikus csigaforma geometriát, él-előkészítést és bevonatot kombinálnak rozsdamentes acélhoz, titánhoz, edzett acélhoz és szuperötvözetekhez.
A gyakorlati szabály az, hogy a szerkezetnek a lyukhoz kell igazodnia, nem a katalógus oldalához: az átmérő, a mélység, a tűrés, az anyag és a gép merevsége együtt egy családra mutat.
Keményfém vs HSS fúrók
Az alábbi összehasonlítás a publikált szerszámtájékoztatókban szereplő értékeket tükrözi. Ezek tájékoztató jellegű tipikus tartományok, nem pedig egy adott fúróra vagy gépre vonatkozó garanciák, mivel az eredmények nagymértékben függnek a munkadarabról, a tartóról és a vágási adatokról.
| Tulajdonság | Tömör keményfém fúró | HSS fúró |
|---|---|---|
| Keménység | Körülbelül 89–93 HRA | Körülbelül 62–67 HRC |
| Hőállóság | Akár körülbelül 1200 °C-ig | Akár körülbelül 600 °C-ig |
| Vágási sebesség acélban | Általában 80–200 m/min | Általában 25–40 m/min |
| Szilárdság | Alacsony; érzékeny a rázkódásra és a helytelen beállításra | Magas; megbocsátó a stabilitástalan beállításokban |
| Szerszámélettartam acélban | Beszámolók szerint körülbelül 10–20-szorosa a HSS-nek | Alapérték |
| Relatív szerszámtköltség | Körülbelül 3–5-ször magasabb | Legalacsonyabb |
| Tipikus alkalmazás | CNC gyártás, szoros tűrésű, kemény vagy koptató anyag | Kézi fúrás, karbantartás, kis mennyiség, gyenge merevség |
A gyakorlatban a keményfém akkor győz, ha a gép merev, a tűrés számít, az anyag kemény vagy koptató, és a szerszámcserék többe kerülnek, mint az árkülönbség. A HSS vagy kobalt HSS továbbra is értelmezhető egyedi munkákhoz, kézi fúráshoz, javítási munkákhoz és régebbi gépekhez, amelyeknél az ütésszelés lepattogtatná a keményfém élt.
Hogyan válasszunk fúrót acélhoz?
Az acél nem egyetlen anyag. A lágyacél, az ötvözött acél, a rozsdamentes acél és az edzett acél eltérően viselkedik, ezért a kiválasztásnak egy rögzített sorrendet kell követnie, nem pedig egy kedvenc fúrót.
- Azonosítsa az anyagcsoportot. A szerszámtájékoztatók ISO csoportokat használnak – P az acélokhoz, M a rozsdamentes acélhoz, K az öntöttvashoz, N a színesfémekhez, S a szuperötvözetekhez és H az edzett anyagokhoz. A csoport határozza meg az él-előkészítést, a bevonatot és a vágási adatokat.
- Válassza ki a fúró szerkezetét. Tömör keményfém a sebességhez, a pontossághoz és az élettartamhoz stabil beállításokban; belső hűtéses keményfém a mélységhez és a forgácseltávolításhoz; kobalt HSS, ahol a merevség korlátozott vagy a mennyiség alacsony.
- Illessze a csúcsgeometriát. A 135°-os hasított csúcs önbeálló, csökkenti a tolóerőt és megakadályozza a fúró elcsúszását az ötvözött és rozsdamentes acélban. A 118°-os csúcs sokoldalúbb, de a kemény fémekben gyakran vezetőlyukra van szükség.
- Ellenőrizze a csigahosszúságot a lyukmélységhez képest. A csigáknak hosszabbaknak kell lenniük, mint a lyuk plusz az anyagvastagság, hogy a forgácsok eltávozhassanak; a rövid csigájú fúró mély lyukban feltölti a törmeléket és túlmelegszik.
- Döntsön a hűtőfolyadékról. A belső hűtéses folyadék közel kötelező körülbelül 5×D felett, és 8×D és nagyobb mélységnél nem tárgyalható.
- Válassza ki a bevonatot az anyaghoz, ne a doboz színét.
- Erősítse meg a merevséget és az ütésszelést – a tartó, a szorító és az orsó állapota dönti el, hogy a keményfém egyáltalán használható-e.
- Kezdje a gyártó vágási adataival, és a forgácsok és a terhelés alapján hangoljon, ne pedig találgatásokból.
Kemény acélban körülbelül 12–13 mm átmérő felett a csavarffúró nehézségekbe ütközik; a gyűrűmarók vagy a betétes fúrók általában a jobb megoldás, és ugyanez a logika alkalmazható, ha a lyuk a géphez képest nagy.
Fúróbevonat: TiAlN vs TiN
A bevonatok hőkezelést végeznek. Nem vágnak, de korlátozzák, hogy mennyi hő jut el a keményfém alapanyaghoz, és mennyi kopást lát a hátsó felület. A publikált összehasonlító táblázatok általában a következő értékeket említik.
| Bevonat | Keménység | Működési hőmérséklet | Tipikus felhasználás | Ügyeljen rá |
|---|---|---|---|---|
| TiN | Körülbelül 2200–2500 HV | Körülbelül 600 °C | Szénacél, öntöttvas, általános munka | Magas sebességnél és hőmérsékletnél gyorsan oxidálódik |
| TiAlN | Körülbelül 2800–3200 HV | Körülbelül 900–1000 °C | Rozsdamentes acél, ötvözött acél, titán, nagy sebességű és száraz vágás | Alumíniumban a felépített él kockázata |
| AlTiN | Körülbelül 3000–3500 HV | Körülbelül 1000–1100 °C | Edzett acél, szuperötvözetek | Ridegebb; rosszul illeszkedik a megszakított vágásokhoz |
| DLC | Körülbelül 5000–8000 HV | Körülbelül 400–500 °C | Alumínium, rézötvözetek, kompozitok | Leromlik, ha a vágási zóna nagyon forró |
A szokásos hiba az, hogy a TiAlN-t mindenre frissítésként kezelik. Vasas munkában igen, mivel a bevonatban lévő alumínium vékony oxidréteget képez, amely ellenáll a hőnek. Alumíniumban és más lágy színesfém ötvözetekben azonban ez a munka ellen fordulhat: a bevonat elősegíti a forgács hegesztését és a felépített élt, ezért a polírozott csigák, a ZrN típusú felületek vagy a DLC a jobb választás. A TiN továbbra is ésszerű, alacsonyabb költségű lehetőség a szénacél és az öntöttvas esetében, ahol a vágási hőmérséklet mérsékelt marad.
Belső hűtéses fúrók mély lyukakhoz
A forgácseltávolítás a lyukmélység valódi korlátja. Amint a forgácsok elkezdenek feltömörülni a csigákban, a nyomaték növekszik, a hő koncentrálódik, és a fúró vagy eltörik, vagy szakadt lyukat hagy. A belső hűtéses fúrók ezt úgy oldják meg, hogy a hűtőfolyadékot belső csatornákon keresztül közvetlenül a vágóélre juttatják, így a forgácsok a lyukból visszafelé tolódnak, nem pedig újra vágásra kerülnek.
A publikált szerszámtájékoztatókban a mélylyukú keményfém családok 8×D, 12×D és akár 20×D hosszátmérő arányban is kaphatók. Ezek nem cserélhetők le a szabványos hosszúságú fúrókkal: elegendő hűtőfolyadék-nyomást és áramlást, helyes mélységi arányt és merev beállítást igényelnek. Ahol a hűtőfolyadék nyomása nem megfelelő, a szabványos fúróval végzett ütvefúrás gyakran megbízhatóbb, mint a belső hűtéses fúró, amely alultöltött állapotban működik.
Rozsdamentes acél fúrása keményfém fúrókkal
A rozsdamentes acél jobban megbünteti a rossz fúrót, mint a lágyacél. Az ausztenites minőségek gyorsan munkakeményednek, és egy fúró, amely vágás helyett súrlódik, megkeményíti azt a felületet, amelybe behatolni próbál. A hosszú, szálkás forgácsok ezután a szerszám köré tekerődnek, a hőt bezárják és az éleket eltörik.
A rozsdamentes acélhoz való keményfém fúrókat általában belső hűtéses kialakítással és a általános célú fúróknál élesebb, pozitív él-előkészítéssel párosítják. A prioritások a folyamatos előtolás, nem a tartózkodás, elegendő hűtőfolyadék a forgácsok eltávolításához és az él hűtéséhez, valamint az a vágási adat, amely a szerszámot a megkeményedett réteg alatt tartja. A kobalt HSS továbbra is ésszerű alternatíva a rozsdamentes acél kis mennyiségű vagy kézi munkáihoz, ahol a szilárdsága fontosabb, mint a sebessége.
Fúrócsúcs szög és geometria
A csúcsszög és a csiga kialakítása dönti el, hogy a fúró hogyan lép be és hogyan távozik a forgács.
- 118° a hagyományos általános célú csúcs. Sokoldalú és megbocsátó, de a kemény fémekben gyakran vezetőlyukra vagy középső fúróra van szükség a pontos indításhoz.
- 135°-os hasított csúcs önbeálló, csökkenti a tolóerőt és az elcsúszást. Ez a gyakori választás az ötvözött acél, a rozsdamentes acél és a CNC munkák esetében, ahol a pozíció pontossága számít.
- 140° és laposabb csúcsok jelennek meg egyes nagy teljesítményű és edzett anyagú fúrókon, a belépés egyszerűségét az él szilárdságára cserélve.
- A magvastagság és a csigaszem szabályozza a forgács helyét és a merevséget. A szilárd anyagok az erősebb magot kedvelik; a hosszú forgácsú minőségeknek olyan csiga geometriára van szükségük, amely gyorsan elmozdítja a forgácsokat.
A geometria az is, ahol az újraélezés számít: egy másik csúcsszögre újraélezett fúró már nem felel meg a vásárláskor megadott vágási adatoknak, és a teljesítmény csökken, mielőtt bármi láthatóan eltörne.
Gyakori fúrási problémák és megoldásaik
| Tünet | Valószínű ok | Első lépés |
|---|---|---|
| A forgács eltömíti a csigákat | Elegendő hűtőfolyadék-áramlás vagy nyomás hiánya, a csiga túl rövid a mélységhez, az előtolás túl magas a forgácstípushoz | Növelje a hűtőfolyadék áramlását és nyomását, csökkentse kissé az előtolást, használjon ütvefúrást vagy belső hűtéses fúrót |
| Él lepattogzása vagy törése | Ütésszelés, instabil szorítás, túl agresszív előtolás a belépéskor, a fúró túl hosszú az átmérőhöz | Ellenőrizze a tartót és a beállítást, rövidítse a kiállást, csökkentse az előtolást a belépéskor, ellenőrizze a vágási adatokat |
| Túlméretes vagy körkörösségből kifolyó lyukak | Kopott vagy rosszul köszörült csúcs, rezgés, rossz középre állítás | Vizsgálja meg a csúcsgeometriát, javítsa a merevséget, használjon hasított csúcsú fúrót vagy vezetőlyukat |
| Durva lyukfal vagy szakadt kilépés | Felépített él, elégtelen hűtőfolyadék, túl alacsony előtolás, amely súrlódást okoz | Illessze a bevonatot az anyaghoz, növelje a hűtőfolyadékot, emelje az előtolást a vágásba |
| Színváltozások a fúróélen | A vágási hőmérséklet túl magas; a bevonat helyileg meghibásodott | Csökkentse a sebességet, javítsa a hűtést, cserélje le a fúrót, mielőtt az alapanyagot érintené |
A lyukankénti költség perspektívába helyezi ezeket a tüneteket. Egy fúró, amely hosszabb ideig tart, de kiszámíthatatlanul eltörik, általában drágább, mint egy olcsóbb, amelyet ütemezetten nyugdíjaznak, mivel a selejt, az átdolgozás és a nem tervezett állásidő többe kerül, mint a szerszám. A szerszámélettartam, az újraélezések és az alkatrészenkénti leállások nyomon követése az egyetlen megbízható módja annak, hogy két fúrót összehasonlítsunk ugyanazon a feladaton.
Gyakran ismételt kérdések
Megéri-e a keményfém fúró egy kis műhely számára?
Ez a géptől függ, nem a műhely méretétől. Ha az orsó merev, a tartó jó állapotban van, és a lyukakat gyártásban vagy kemény anyagban fúrják, a keményfém fúró általában csökkenti a lyukankénti költséget. Alkalmankénti kézi fúráshoz vagy instabil beállításokhoz a lepattogzás kockázata meghaladja a sebességelőnyt.
Használhatók-e a keményfém fúrók hűtőfolyadék nélkül?
Egyes bevonatos minőségeket száraz vagy minimális mennyiségű kenésre terveztek adott anyagokban, de a legtöbb keményfém fúrás a hűtőfolyadékra támaszkodik a hőszabályozáshoz és a forgácseltávolításhoz. A száraz vágás egy általános célú keményfém fúróval acélban általában jelentősen megrövidíti a szerszám élettartamát.
Milyen bevonatot kell használni alumíniumhoz?
A polírozott csigák, a ZrN típusú felületek vagy a DLC a szokásos választás. A TiAlN-t általában kerülik, mert elősegíti a felépített élt az alumíniumon, ami rossz lyukfelületet és instabil méreteket eredményez.
Mit jelent ez a vásárlók számára?
A kiválasztás négy kérdésre vezethető vissza: milyen anyag, milyen mély, milyen szoros, és milyen merev a gép. Válaszolja meg ezeket, és a fúrócsalád, a bevonat és a hűtőfolyadék kialakítása következik. Az ár alapján vásárolt fúrókat gyakran újra kell vásárolni; a folyamathoz igazított fúrókat általában egyszer vásárolják és újraélezik.


