Menetmarás és menetfúrás: Hogyan válasszuk ki a megfelelő menetkészítési módszert?
News Details
Mi a menetmarás és a menetfúrás?
A menetfúrás és a menetmarás a belső menet megmunkálásának két leggyakoribb módja CNC-gépen, és alapvetően eltérő módon távolítják el a fémet.
A menetfúrás menetfúrót használ, amely egy menetes szerszám tengelyirányú hornyokkal. A menetfúró egy előre kifúrt lyukba kerül, és egyetlen átmenetben kivágja a teljes menetprofilt. A menetfúró úgy forog és halad előre, hogy az előtolása a saját menetosztásához igazodik, így minden menethomlok egyidőben kapcsolódik. Ez egy közvetlen, egylépéses folyamat: egy menetfúró egy menetmérethez, be- és ki.
A menetmarás kisebb átmérőjű marószerszámot használ, jellemzően tömör keményfém menetmarót, amely a lyukba kerül, és a belső fal mentén, csavarvonalas interpolációs úton halad körbe. A menet fokozatosan képződik, egy pályakört egyszerre, és minden teljes fordulattal a marószerszám egy osztásnyit halad előre. Mivel a marószerszám kisebb, mint a kész lyuk, a szerszám körül van hely a forgács távozására, és a vágási terhelés alacsony marad az átmenet során.
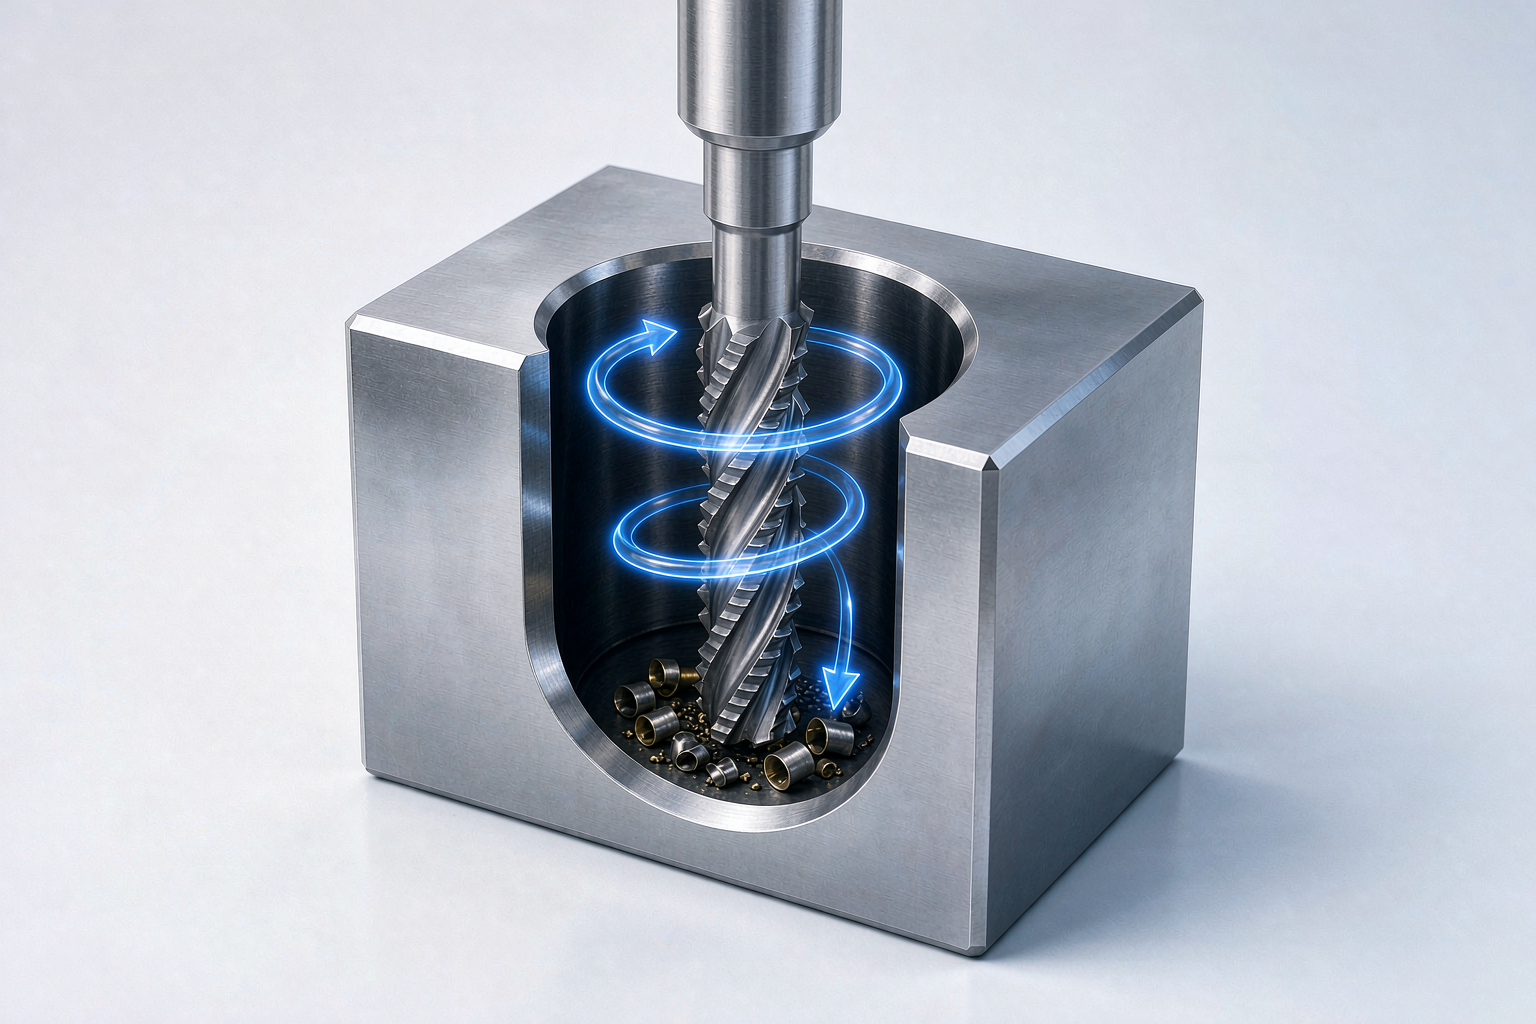
A gyakorlati különbség, amely ebből a két vágási műveletből adódik, meghatározza a cikkben szereplő összes többi szempontot: a menetfúró egy kapcsolódással elvégzi a teljes vágást, míg a menetmaró bármely ponton állítható, szüneteltethető vagy visszahúzható. Ennek jelentősége az alkatrésztől, az anyagtól és a gyártási mennyiségtől függ.
Menetmarás vs. Menetfúrás: Összehasonlítás oldalról oldalra
Az alábbi táblázat összefoglalja, hogy a két módszer hogyan viszonyul egymáshoz azon tényezők alapján, amelyek leggyakrabban befolyásolják a választást.
| Tényező | Menetmarás | Menetfúrás |
|---|---|---|
| Ciklusidő | Lassabb lyukanként, különösen kis meneteknél | Gyors, ideális ismétlődő azonos méretű lyukakhoz |
| Szerszámtörés kockázata | Alacsony — a maró visszahúzható, és a lyuk újra megmunkálható | Magasabb — a kész alkatrészben eltört menetfúró eltávolítása költséges |
| Vaklyukak | Kiváló — a lyuk aljához közeli menetek is megmunkálhatók | A menetfúró bevezető éle, a forgács felgyülemlése és a terheléscsökkentő hely korlátozza |
| Kemény anyagok | A fokozatos vágás alacsonyan tartja a terhelést kemény vagy szívós ötvözetekben | Kihívást jelent; speciális menetfúrók és körültekintő körülmények szükségesek |
| Menetméret rugalmassága | Egy maró több, azonos osztású átmérőhöz is használható | Egy menetfúró méretenként és osztásonként |
| Menetminőség | Jó felületi minőség; az osztásátmérő a programban állítható | Jó, ha a körülmények megfelelőek, de a méret a menetfúrótól függ |
| Nagy átmérőjű menetek | Költséghatékony; a vágóerők mérsékeltek maradnak | A nagy menetfúrók drágák és nagy igénybevétellel járnak |
| Beállítás és programozás | Csavarvonalas interpolációt és kipróbált programot igényel | Egyszerű; szabványos menetfúró ciklusokkal működik |
Egyetlen szempont sem győz önmagában az összehasonlításban. A helyes kérdés az, hogy ezek közül melyik tényező dominál az Ön alkalmazásában.
Mikor Használjunk Menetmarást
A menetmarás négy olyan helyzetben éri meg, amelyek gyakran előfordulnak a precíziós megmunkálás során.
Vaklyukak mély menetkapcsolattal
Egy vaklyukban a menetfúrónak bevezető helyre van szüksége a letört végéhez, helyre a forgácsnak és terheléscsökkentő helyre, mielőtt az aljához érne — ami gyakran azt jelenti, hogy a használható menet rövidebb, mint amennyit a tervezés megkíván. A menetmaró a szerszám végével és oldalával, ellenőrzött útvonal mentén vág, így a menet sokkal közelebb nyúlhat a lyuk aljához, és a forgács nem egy teljes profilú szerszám előtt kényszerül tovább.
Nehezen megmunkálható anyagok
Rozsdamentes acélokban, titánötvözetekben és más kemény vagy munkakeményedő anyagokban a menetfúró teljes profilú kapcsolódása egyetlen átmenetben nagy nyomatékot és hőt generál — ez a klasszikus helyzet a menetfúró töréséhez. A menetmarás a vágást több könnyű pályakörre osztja, így a vágóerők és a hő alacsonyabb marad. Drága munkadarabok esetén egyetlen selejt elkerülése sokszorosan indokolja a hosszabb ciklusidőt.
Több menetméret közös jellemzőkkel
Egyetlen menetmaró gyakran több, azonos osztású átmérőhöz is használható, egyszerűen a programozott pályakör megváltoztatásával. Az olyan műhelyekben, ahol változatos munkák vannak, ez a fiókoknyi menetfúrókat egy-két maróval és programkönyvtárral váltja fel — kevesebb szerszámcsere, kisebb készlet és gyorsabb átállás.
Nagy értékű vagy nehezen újra megmunkálható alkatrészek
Ahol egy selejt alkatrész óráknyi elveszett megmunkálást jelent — repülési alkatrészek, orvosi alkatrészek, nagy házak — a folyamatbiztonság fontosabb a nyers sebességnél. A menetmarás olyan helyreállítási utat kínál, amely a menetfúrásnál nincs: ha a méret nem megfelelő, a kezelő beállít egy offsetet, és a menetet helyben újra megmunkálja.
A Menetmarás Előnyei és Hátrányai
A menetmarás előnyei közvetlenül a fokozatos vágási műveletéből adódnak:
- Alacsony szerszámtörési kockázat és gépen belüli újra megmunkálás — a méretbeállítások a programban történnek, keresztmenetek nélkül
- Egy maró több, azonos osztású átmérőhöz is használható, csökkentve a szerszámkészletet
- A vaklyukak aljához közeli menetek megmunkálása speciális menetfúró geometriák nélkül
- Alacsonyabb, stabilabb vágási terhelés nehéz anyagokban
- Jobb felületi minőség, mivel a menet marva készül, nem egy nehéz átmenetben formálva
- Képesség mind belső, mind külső menetek megmunkálására megfelelő szerszámokkal
A hátrányok ugyanolyan valósak, és őszintén mérlegelni kell őket:
- Lassabb ciklusidő a menetfúráshoz képest, különösen kis, ismétlődő lyukaknál
- Igényesebb programozás — a gépnek mindhárom tengelyen támogatnia kell a csavarvonalas interpolációt
- Magasabb szerszámonkénti vételár a szabványos menetfúróhoz képest
- A nagyon kis menetmarók érzékenyek; a megengedő anyagokba történő apró átmérőknél a menetfúró továbbra is a gyakorlati választás lehet
- Az eredmények a beállítás merevségétől függenek — a rossz beállítás csökkenti a minőségi előnyt
Mikor Marad a Menetfúrás a Helyes Választás
Ez nem teszi a menetfúrást elavulttá. A szabadon megmunkálható anyagok szabványos meneteinek nagy volumenű gyártásához a menetfúrás továbbra is a leggyorsabb és leggazdaságosabb út. Egy M8-as átmeneti lyuk lágyacélban, jól karbantartott gépen több ezerszer ismételve, pontosan az a feladat, amelyre a menetfúró készült: egy szerszám, egy mozdulat, minimális programozási erőfeszítés.
A menetfúrás akkor is ésszerű, ha a gép nem tud megbízható csavarvonalas interpolációt végezni, ha a műhely régebbi berendezéseken egyszerű menetfúró ciklusokat futtat, vagy ha a menetmérettűrés nem kritikus, és a szerszámköltségvetés szűk. A kiegyensúlyozott menetmegmunkálási stratégia mindkét módszert használja: menetfúrókat a gyors, ismételhető munkákhoz, és menetmarókat ott, ahol a rugalmasság, az anyag nehézsége vagy a selejt kockázata indokolja a hosszabb ciklusidőt.
Menetmarás vs. Menetfúrás Költség: A Szerszám Árán Túl
Egy menetfúró és egy menetmaró árcédulájának összehasonlítása a legegyszerűbb összehasonlítás, és a legfélrevezetőbb. Egy menetfúró kevesebbe kerül, és könnyű anyagokban lyukanként általában olcsóbb menetet eredményez. A teljes költségkép több tényezőt is hozzáad:
- Selejt kockázata. Amikor egy menetfúró eltörik egy majdnem kész munkadarabban, a veszteség az az alkatrész eddig végzett összes munkájának értéke — nem a menetfúró ára. Nagy értékű alkatrészeknél egyetlen elkerült törés kiegyenlítheti egy teljes szerszámkészlet árkülönbségét.
- Készlet. Egy menetmaró, amely több átmérőhöz is használható, egy menetfúrókészletet helyettesít, csökkentve a készletet, a szerszámcseréket és annak kockázatát, hogy egy kopott vagy rossz méretű menetfúróhoz nyúlnak.
- Újra megmunkálás és leállás. Egy kicsit tűrésen kívüli menetet marva az offset megváltoztatásával korrigálják a gépen. Egy túlméretes vagy alulméretezett menetfúró lyuk általában a gépen kívüli kézi újra megmunkálást jelenti — vagy selejtet.
- Szerszámfogyasztás. A menetfúrók minden lyukkal kopnak abrazív vagy kemény anyagokban; egy keményfém menetmaró a kopást több, élként eltávolított fémre osztja, ami hosszabb szériákban a szívós ötvözetekben a marás mellett szólhat.
Változó menetméretű, nehéz anyagú vagy drága alkatrészek alacsony-közepes volumenű munkáinál a teljes költség gyakran a menetmarást részesíti előnyben. Könnyű anyagok azonos, szabványos menetének hosszú szériáinál a menetfúrás általában a legalacsonyabb lyukankénti költséget tartja.
A Megfelelő Keményfém Menetmaró Kiválasztása
Amint az alkalmazás menetmarást igényel, a szerszám kiválasztása határozza meg, hogy a folyamat kihasználja-e a benne rejlő lehetőségeket. A megrendelés előtti kulcsfontosságú ellenőrzések:
- Anyagillesztés. Finomszemcsés tömör keményfém a munkadarab anyagához illő bevonattal — ugyanaz az elv, amely a marószerszámok és fúrók esetén érvényes — tartja a várható élkopást rozsdamentes acélokban, titánban és edzett acélokban.
- Osztástartomány és menetforma. Erősítse meg a maró megengedett osztástartományát és menetstandardját minden olyan mérethez, amelyet meg kell munkálnia. Az azonos névleges átmérő nem teszi az két osztást cserélhetővé.
- Elérési és nyaki hézag. A mély vagy vaklyukaknak elegendő hornyos hosszságra és nyaki hézagra van szükségük, hogy a menet a mélységig megmunkálható legyen anélkül, hogy a szerszámszár vagy a szerszámtartó zavarna.
- Minimális furat. A marónak és a nyakának fizikailag el kell férnie a munkalista legkisebb lyukában.
- Gépképesség. A megbízható csavarvonalas interpoláció és a megfelelő merevség előfeltételek; a termelés megkezdése előtt ellenőrizze a programot és a beállítást.
Egy olyan gyártóval való együttműködés, amely házon belül állít elő tömör keményfém menetmegmunkáló szerszámokat, lerövidíti ezt a folyamatot. A Qinrui Precision Tools (Changzhou Qinrui Precision Tools Co., Ltd.), egy kínai székhelyű, Changzhouban működő tömör keményfém vágószerszám-gyártó, marószerszámokat, fúrókat, dörzsárakat, menetmarókat és egyedi, nem szabványos formázószerszámokat gyárt autóipari, repülési és gépi automatizálási alkalmazásokhoz, és képes specifikus anyagokhoz és menetstandardokhoz illeszkedő menetmarókat szállítani — beleértve azokat a formázószerszámokat is, amelyeknél a katalógusméret nem illeszkedik.
GYIK
Helyettesíthet-e egy menetmaró egy menetfúrót egy meglévő folyamatban?
Műszakilag igen a legtöbb CNC-alkalmazásban, de a jobb kérdés az, hogy ez értéket ad-e-e. Ha a jelenlegi menetfúrás stabil, gyors és problémamentes, tartsa meg. Váltson menetmarásra, ha a méretellenőrzés, a szerszámtörés kockázata, a menetmélység vagy az anyag nehézsége valós idő- vagy pénzköltséget okoz.
A menetmaróknak szükségük van előre kifúrt lyukra?
A szabványos menetmarás egy meglévő lyukba vág, ezért a lyuk először kifúrandó. Néhány speciális szerszám képes egyszerre fúrni, menetet vágni és letörni, de a legtöbb munkánál a megfelelő méretű előfúrt lyuk továbbra is a folyamat része.
Gyakorlatias-e a menetmarás kis menetekhez?
Igen lehet, körültekintéssel: a nagyon kis menetmarók érzékenyebbek, és kevésbé tolerálják az ütést. A könnyű anyagokba történő apró átmérőknél a menetfúrás gyakran marad a robusztusabb választás.
Melyik módszer eredményez jobb menetet?
A menetmarás általában tisztább felületet eredményez, és közvetlenül szabályozza az osztásátmérőt az offset beállításával. Egy éles, megfelelően alkalmazott menetfúró a megfelelő anyagban is jó menetet eredményez — a különbség az, hogy a marás minősége a gépen korrigálható, míg a menetfúrás minősége az első fordulat előtt beállított körülményektől függ.


