Precíziós CNC marószerszámok: gyakorlati útmutató a típusokhoz, kiválasztásukhoz és a megmunkálási pontossághoz
News Details
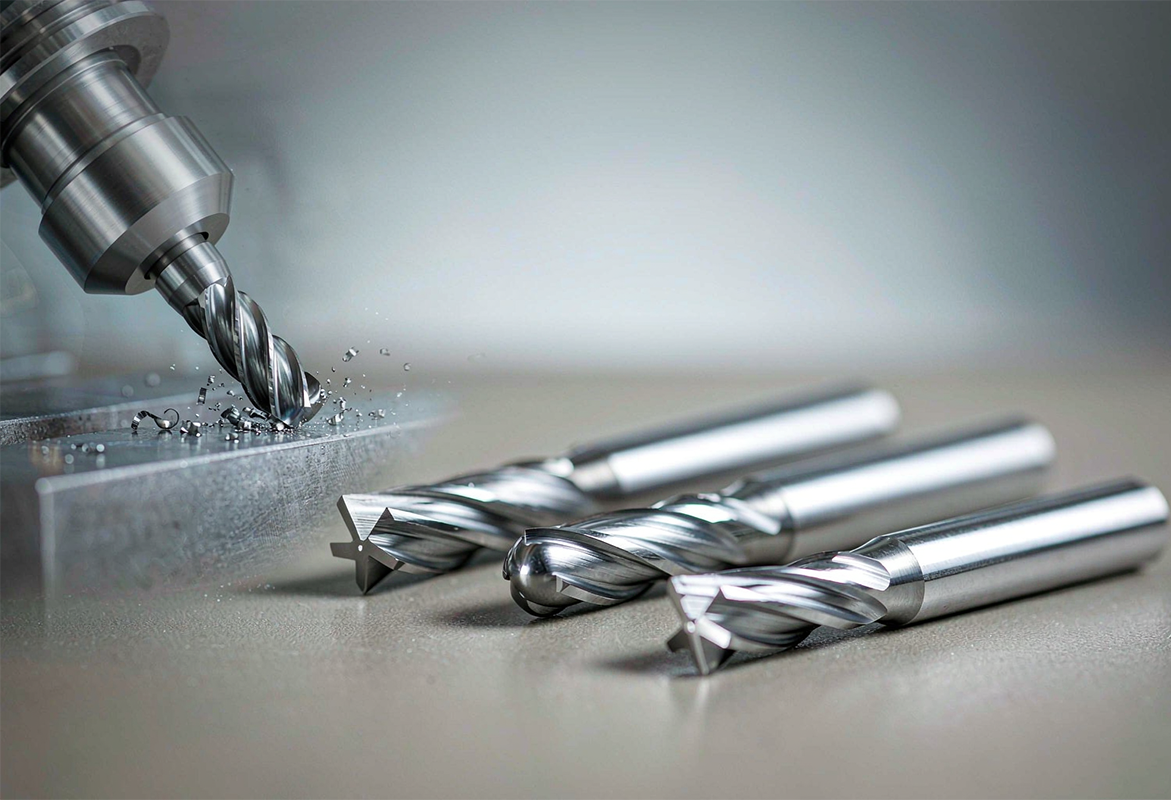
Mik a precíziós CNC marószerszámok?
A precíziós CNC marószerszámok olyan forgó vágószerszámok, amelyeket számítógép-vezérlésű marógépeken használnak a munkadarab anyagának szabályozott, ismételhető pontossággal történő eltávolítására. Ide tartoznak a tömör keményfém szármarók, gömbvégű marók, saroksugaras marók, durva és simító szármarók, valamint a homlokmarók, melyek mindegyike más-más vágási feladatra van kialakítva. A precíziós szerszámot az általános célú szerszámtól nem egyetlen jellemző különbözteti meg, hanem a szubsztrátum minősége, a geometria, a bevonat és a használt vágási paraméterek együttese.
A nemzetközi vásárlók számára a gyakorlati kérdések állandóak: melyik marótípus illik az alkatrész geometriájához, melyik szubsztrátum és bevonat felel meg a munkadarab anyagának, milyen tűrés és felületi minőség érhető el valósan, és hogyan befolyásolja az élszám és a szerszám elérése a stabilitást. Ez a cikk ezeket a kérdéseket válaszolja meg sorban, széles körben elfogadott megmunkálási gyakorlatra hivatkozva, nem pedig marketingállításokra.
CNC maró típusok és alkalmazásaik
Minden marócsalád más-más megmunkálási problémát old meg, és a család művelethez való illesztése az első kiválasztási döntés.
- A négyzetes szármarók lapos vágóvéggel és éles 90 fokos sarkokkal rendelkeznek. Ezek a legsokoldalúbb családok, és hornyoláshoz, oldalmaráshoz, zsebmegmunkáláshoz és általános célú maráshoz használják, ahol tiszta sarkokra van szükség.
- A gömbvégű szármarók lekerekített vágóvéggel rendelkeznek. Ezek a standard választások 3D kontúrozáshoz, szerszám- és formamunkákhoz, lekerekítésekhez és összetett ívelt felületekhez, ahol a pontérintés simább átmeneteket eredményez.
- A saroksugaras szármarók lapos véget kombinálnak a sarkoknál lévő kis sugárral. A sugár a vágóerőket nagyobb területen osztja el, így ezek a marók ellenállnak a repedésnek, és hosszabb élettartamúak, mint a négyzetes szármarók a nehéz vágásokban és a hosszú termelési sorozatokban.
- A durva szármarók fogazott vágóéleket használnak a forgácsok kis darabokra való töréséhez. Ezek gyorsan eltávolítják a nagy anyagmennyiséget csökkentett vágóerőkkel, és előkészítik a munkadarabot a simításhoz.
- A simító szármarók a felületi minőséget és a méretpontosságot helyezik előtérbe, általában simább élekkel és nagyobb élszámmal, és a végső menetben használják őket.
- A homlokmarók széles átmérőt fednek le több éllel, és hatékonyan megmunkálnak nagy sík felületeket, például egy lemez vagy ház alapfelületét a további megmunkálás előtt.
Gyakori kiválasztási hiba, hogy csak az átmérő alapján választanak. Az átmérő számít, de az élszám, az élhossz, a sarokgeometria és a bevonat határozza meg, hogy a szerszám valóban teljesít-e a tervezett műveletben.
Keményfém szármarók CNC maráshoz: keményfém vs HSS
A szubsztrátumdöntés elsősorban a tömör keményfém és a gyorsacél (HSS) közötti választást jelenti. A volfrámkarbid szemcsékből kobalt kötőanyaggal szinterezett tömör keményfém lényegesen keményebb és merevebb, mint a HSS. Nagyobb merevsége csökkenti a szerszám elhajlását, ami közvetlenül támogatja a szorosabb méretpontosságot és az egyenesebb falakat. A keményfém emellett sokkal nagyobb vágási sebességet bír el, ami lerövidíti a ciklusidőket a termelési megmunkálásban.
| Tulajdonság | Gyorsacél (HSS) | Tömör keményfém |
|---|---|---|
| Keménység | Alacsonyabb; magas vágási hőmérsékleten lágyul | Sokkal nagyobb; nagy sebességnél is tartja az élt |
| Merevség | Alacsonyabb; nagyobb elhajlás és rezonanciakockázat | Körülbelül háromszor merevebb; kisebb elhajlás |
| Szívósság | Nagyobb; tűri a rezgést és a szakított vágásokat | Alacsonyabb; ridegebb, stabil beállítást igényel |
| Legjobb felhasználás | Lágy anyagok, prototípusok, rövid sorozatok, kevésbé merev gépek | Kemény anyagok, nagy sebességű megmunkálás, precíziós termelés |
| Újraélezés | Könnyű és olcsó | Lehetséges; az újraélezés és a bevonat újrafelhordása többe kerül |
A keményfém szerszámonként drágább, mint a HSS, de nagy volumenű vagy kemény anyagú megmunkálásnál a hosszabb élettartam és a nagyobb vágási sebességek általában alacsonyabb alkatrészenkénti költséget eredményeznek. A HSS továbbra is ésszerű választás lágy anyagokhoz, rövid sorozatokhoz és kevésbé merev gépekhez.
Szármaró bevonat kiválasztása: TiAlN, AlTiN, DLC és mások
A bevonatok vékony, kemény rétegek, amelyeket PVD vagy CVD eljárással hordnak fel. Növelik a felületi keménységet, csökkentik a súrlódást, és védik a szubsztrátumot a vágási hőtől, ami meghosszabbítja a szerszám élettartamát és stabilizálja a teljesítményt nagyobb sebességeknél.
- A TiN (titán-nitrid) általános célú bevonat vasalapú anyagokhoz, mérsékelt hőállósággal.
- A TiAlN és az AlTiN emelt hőmérsékleten védő alumínium-oxid réteget képez, ami teszi őket általános választássá szénacélhoz, ötvözött acélhoz, rozsdamentes acélhoz és edzett acélhoz közepes és nagy sebességeknél.
- Az AlCrN és a TiSiN rozsdamentes acélokhoz és magas hőmérsékletű ötvözetekhez, például Inconelhez és titánhoz alkalmasak, ahol a hő és a kopás súlyos.
- A ZrN és DLC bevonatok, valamint a tükörpolírozott élekkel ellátott bevonat nélküli szerszámok az alumínium és más nemvas ötvözetek helyes választásai, mert alacsony súrlódásuk elnyomja az élre épült anyagot.
Gyakorlatilag két óvatosság fontos. Először, az alumíniumot tartalmazó bevonatok, mint a TiAlN és az AlTiN, kémiailag reagálnak az alumínium munkadarabokkal, ami a forgácsok élekre való hegesztését okozza, ezért nem használhatók nemvas ötvözeteken. Másodszor, a bevonat nem kompenzálja a gyenge szubsztrátumot, az elégtelen merevséget vagy a helytelen vágási paramétereket; csak akkor nyújt hosszabb teljesítményt, ha az alapfeltételek megfelelőek.
CNC marási tűrés és felületi minőség
A jól karbantartott berendezésen végzett standard CNC marás általában a körülbelül ±0,05 mm és ±0,13 mm közötti méretű tűréseket tartja. A szorosabb, általában ±0,01 mm körüli tűrések elérhetők a standard precíziós maróberendezéssel, ha a folyamatellenőrzés szigorú: stabil munkatartás, minimális szerszámtúlnyúlás, ellenőrzött vágási paraméterek és következetes szerszámkopás-kezelés. Az ennél a tartománynál pontosabb eredmények speciális berendezést és feltételeket igényelnek.
A felületi minőség ugyanazt a logikát követi. Optimalizált paraméterek mellett a precíziósan mart felületek közvetlenül a vágási folyamatból elérhetik a Ra 0,8 μm vagy jobb értéket, csökkentve vagy kiküszöbölve a másodlagos polírozást. A kulcstényezők közé tartozik a fogankénti előtolás, a lépés, a szerszámgeometria, a bevonat súrlódása és a hűtőfolyadék-stratégia. A túlzott vágási sebesség vagy a túlzott szerszámtúlnyúlás növeli a rezgést és a hőt, és mindkettő rontja a pontosságot és a minőséget.
A vásárlóknak emellett kerülniük kell a túlzott specifikációt. A nem funkcionális jellemzőkre vonatkozó általános szoros tűrések növelik a ciklusidőt anélkül, hogy javítanák az összeszerelési teljesítményt; a szoros jelöléseket a funkcionális furatokhoz, tömítőfelületekhez és illesztési jellemzőkhöz érdemes fenntartani.
Szármaró élszám útmutató
Az élszám szabályozza a forgácshely és az élsűrűség közötti egyensúlyt.
- A kétélű marók nagy forgácscsatornákat kínálnak. Az alumíniumhoz és más lágy, ragadós anyagokhoz alkalmasak, ahol a forgácseltávolítás dominál.
- A háromélű marók a gyorsabb anyageltávolítást a jobb felületi minőséggel egyensúlyozzák, és rugalmas középút az alumíniummunkákhoz.
- A négyélű és annál többélű marók több vágóélet és nagyobb magmerevséget biztosítanak. Az acélhoz és a keményebb ötvözetekhez alkalmasak, és a nagy élszámot a simító menetben részesítik előnyben, ahol a forgácsterhelés könnyű, és a felületi minőség a legfontosabb.
A spirálszög az élszám mellett működik: a nagyobb, 35–45 fok körüli spirálszögek javítják a forgácseltávolítást a lágyabb anyagokban, míg a kisebb, 10–30 fok körüli szögek csökkentik a rezgést a keményebbekben.
Durva vs simító szármarók
A durva és a simítás különböző feladatok, és egy maró használata mindkettőhöz általában mindkét eredményt rontja. A durva szármarók gyorsan eltávolítják a legtöbb anyagot fogazott élekkel és csökkentett vágóerőkkel, kis egyenletes ráhagyást hagyva a következő menetre. Kimenetük a sebesség, nem a felületi minőség. A simító szármarók ezután könnyű vágásokat végeznek a végső méret és a szükséges felületi minőség eléréséhez, nagyobb élszámokat és simább geometriát használva.
A két szakasz elkülönítése a pontosságot is védi. A durva anyagban induló simító szerszám egyenetlenül kopik, és a szerszámkopás megváltoztatja a tényleges vágási geometriát, ami a méretbeli eltérésekben nyilvánul meg a sorozat során. A durva és a simítás külön műveletekként való tervezése dedikált szerszámokkal kiszámíthatóvá teszi a végső menetet.
Maró kiválasztása munkadarab anyaga szerint
A munkadarab anyaga együtt határozza meg a geometriát, a szubsztrátumot és a bevonatot.
- Alumínium és nemvas ötvözetek: éles vágóélek, polírozott vagy nem reaktív felületek, valamint két- vagy háromélű geometriák a forgácseltávolításhoz. Kerülje a TiAlN és az AlTiN bevonatokat.
- Szén- és ötvözött acélok: bevonatos tömör keményfém, általában TiAlN vagy AlTiN, négy vagy több éllel és erős élgeometriával.
- Rozsdamentes acél: szívós keményfém geometriák hőálló bevonatokkal, például AlCrN-nel vagy AlTiN-nel, mérsékelt sebességek és megbízható hőszabályozás a munkakeményedés és az élre épült anyag elleni védelemhez.
- Titán és magas hőmérsékletű ötvözetek: merev beállítások, hőálló bevonatok, például AlCrN vagy TiSiN, alacsony vágási sebességek és gondos forgácsterhelés-szabályozás.
- Edzett acélok: nagy keménységű keményfém szubsztrátumok TiAlN-osztályú vagy TiSiN bevonatokkal és stabil, alacsony rezgésű befogással.
Vásárlás előtti gyakorlati ellenőrzés négy dolog megerősítése: az anyag, a művelet, a szükséges geometria és a felületi minőségi követelmény, majd az élszám, a bevonat, a szubsztrátum és a elérési hossz ezekhez való illesztése. Ha vékony falakról vagy szoros tűrésekről van szó, a merevséget a maximális vágási sebességnél előnyben kell részesíteni.
Főbb tanulságok a precíziós CNC marószerszámok vásárlóinak
A CNC marásban a pontosság az összehangolt döntésekből származik, nem egyetlen specifikációból: a megfelelő marócsalád a művelethez, a megfelelő szubsztrátum és bevonat az anyaghoz, a forgácsterheléshez illő élszám, valamint az elhajlást és a hőt ellenőrzés alatt tartó vágási paraméterek és munkatartás. Azok a vásárlók, akik először meghatározzák az anyagot, a műveletet, a geometriát és a felületi minőségi követelményeket, összehasonlíthatják a beszállítókat az alapján, hogy az egyes szerszámok mennyire felelnek meg ezeknek a követelményeknek, nem pedig csak az ár alapján.
Ajánlást kérő vásárlók számára a leghasznosabb kérés a munkadarab anyagát, a megmunkálási műveletet és a célzott tűrést vagy felületi minőséget tartalmazza, a gép merevségére vonatkozó információkkal együtt. Ezekkel a bemenetekkel a beszállító a szubsztrátumot, a bevonatot, az élszámot és a szerszám elérési hosszát a tényleges alkalmazáshoz illesztheti, nem csak méret alapján árajánlatot adva.


