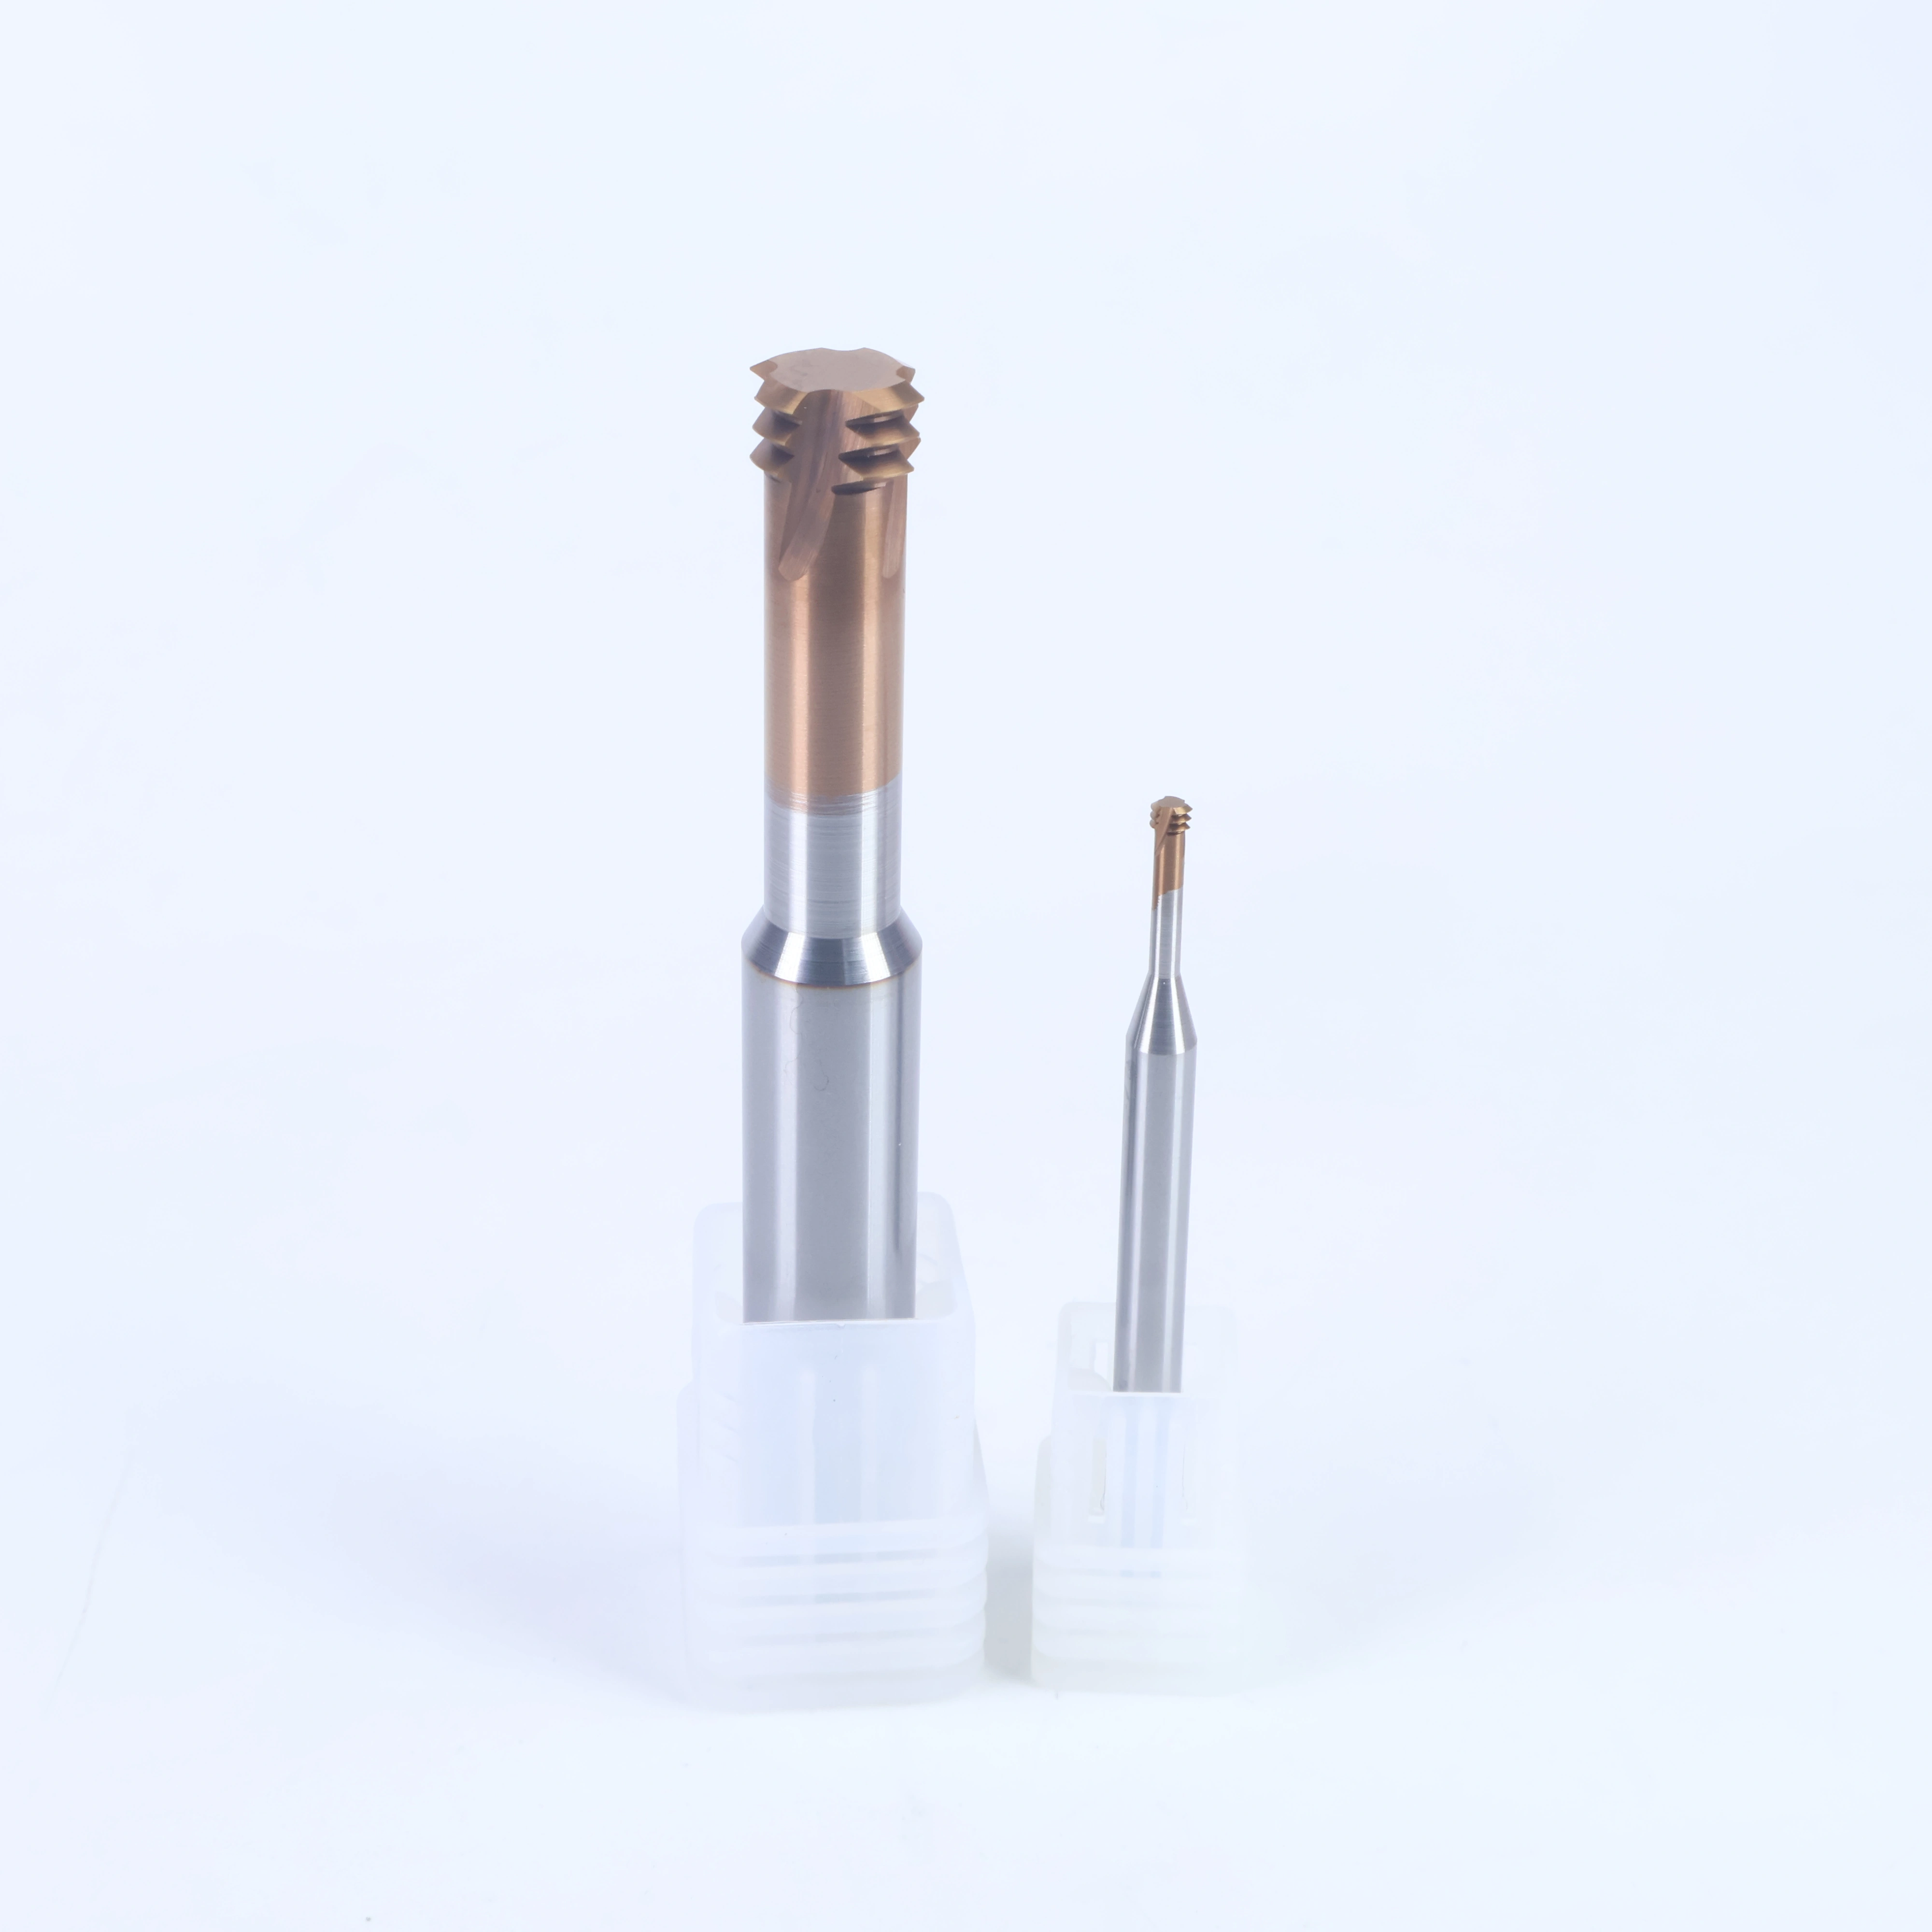
A háromfogú menetmarócsa egy tömör keményfém szerszám, amely egy sorban három, egymás után elhelyezkedő menethornyú fogat tartalmaz, amelyek mindegyike 60°-os ISO metrikus profilra van csiszolva. A szerszám két ismerős típus közötti űrt tölti ki. Az egyfogú menetmaró csak egy vágószakasszal rendelkezik, így bármilyen menetmélységet és olyan osztást követni tud, amelyet a gép interpolálni tud, viszont minden menet elkészítéséhez egy teljes sorozat menetelés szükséges. A teljes profilú menetmaró a teljes csúcs- és talpformát hordozza, és a menetet körülbelül egy fordulat alatt készíti el, viszont egy szerszám csak egy osztásra használható. A három fog egy sorban középső pozíciót foglal el: a vágásmélység három fog között oszlik meg egy helyett, a fogankénti előtolás a fogak számával növekszik azonos fogankénti forgácsterhelés mellett, és a kész menetátmérő az interpolációs sugaron keresztül még módosítható.
A vágás során a szerszámot a megmunkált furatba egy spirális pályán vezetik be, amelynek emelkedése megegyezik a menet osztásával, és a három fog egyszerre lép be a menet oldalfalba, egymástól egy osztásnyi távolságra. Mivel a terhelés három vágóélre oszlik, a szerszám foganként könnyebb forgáccsal fut, mint egy egyfogú szerszám azonos előtolás mellett, ami csökkenti a hőképződést és az élkopást, és egyenletesebb menetoldalfalt eredményez acél megmunkálásakor. A kompromisszum a hozzáférhetőségben és a hézagban rejlik: a vágószakasz hosszabb, mint egy egyfogú szakasz, így a vakfuratnak elegendő hézaggal kell rendelkeznie a menet alatt a teljes fogsor és a szerszámcsúcs számára, a mély furatok esetén pedig a hosszabb nyelű változatokra van szükség, amelyeket ezen oldal lejjebb sorolunk fel. A vágási átmérő, a horonyhossz és a nyélátmérő minden méretnél meg van adva, az utolsó oszlopban található bevezető furat átmérője pedig az a furat, amelyet a menet interpolálása előtt kell fúrni vagy marni.
A háromfogú geometria három helyzetben kifizetődő. Az első az alkatrészek olyan családja, amelyek egy osztást osztanak meg, de egy névleges átmérőt nem: mivel a kész átmérő az interpolációs sugártól függ, egyetlen szerszám lefedi azokat az átmérőket, amelyek az osztását osztják, így egy M8x1.25 szerszám ugyanazon a beállításon belül M10x1.25 és M12x1.25 furatokat is menetel. A második a metrikus tartomány kis vége, az M1.6-tól M5-ig terjedő méretek, ahol a menetfragmék törékenyek és az egyfogú maró lassú; itt a 6 mm-es nyelű kompakt sorozat elég merev marad ahhoz, hogy a menetformát kis vágási átmérőknél is tartsa. A harmadik a mély vagy süllyesztett munkák esete, ahol a 75L sorozat a vágószakaszt olyan távol helyezi el a szerszámtartótól, hogy elérje azokat a üregeket, amelyekbe egy standard 50 mm-es szerszám nem tud belépni.
Az alábbi standard tartomány M1.0-tól M30-ig terjed, 0,25 mm és 3,5 mm közötti osztásokkal, és a menetméret növekedésével 50, 60, 75 és 90 mm teljes hosszal rendelkezik. Ezt két további sorozat követi: egy kompakt 6 mm-es nyelű sorozat a kis menetekhez, és a 75L hosszabbított sorozat a mély furatokhoz. A teljes tartomány tömör keményfémből kerül csiszolásra acélosztályban, szénacél, ötvözött acél, rozsdamentes acél és öntöttvas munkadarabokhoz; más osztályok és bevonatok rendelésre készülnek.
Metrikus háromfogú tartomány
A táblázat a standard metrikus háromfogú tartományt sorolja fel. Az osztás először kerül megadásra, majd az adott osztáshoz tartozó metrikus menet jelölése. A vágási átmérő a menetforma maximális átmérője, a horonyhossz a használható vágási hossz, a vágóélek száma pedig a hornyok számát jelzi, amely a kisebb méreteknél három, M12-től felfelé pedig négy. A bevezető furat átmérője a szokásos szabályt követi: névleges átmérő mínusz osztás, egy kis fúrási engedéllyel.
| Osztás |
Menetméret |
Vágási átmérő |
Horonyhossz |
Nyélátmérő |
Teljes hossz |
Vágóélek |
Bevezető furat átmérője |
| (mm) |
Jelölés |
d (mm) |
(mm) |
D (mm) |
(mm) |
Fogak |
(mm) |
| 0,25 |
M1,0x0,25 |
0,73 |
2,3 |
4 |
50 |
3 |
0,75 |
| 0,25 |
M1,2x0,25 |
0,92 |
2,8 |
4 |
50 |
3 |
0,95 |
| 0,3 |
M1,4x0,3 |
1,05 |
3,2 |
4 |
50 |
3 |
1,05 |
| 0,35 |
M1,6x0,35 |
1,2 |
3,3 |
4 |
50 |
3 |
1,25 |
| 0,35 |
M1,8x0,35 |
1,41 |
4,1 |
4 |
50 |
3 |
1,45 |
| 0,4 |
M2,0x0,4 |
1,54 |
4,4 |
4 |
50 |
3 |
1,6 |
| 0,45 |
M2,2x0,45 |
1,63 |
4,8 |
4 |
50 |
3 |
1,75 |
| 0,45 |
M2,5x0,45 |
1,96 |
5,3 |
4 |
50 |
3 |
2,05 |
| 0,5 |
M3x0,5 |
2,4 |
6,4 |
4 |
50 |
3 |
2,5 |
| 0,5 |
M4x0,5 |
3 |
8,6 |
4 |
50 |
3 |
3,5 |
| 0,5 |
M8x0,5 |
6 |
17,3 |
6 |
50 |
3 |
7,5 |
| 0,5 |
M10x0,5 |
8 |
21,8 |
8 |
60 |
3 |
9,5 |
| 0,6 |
M3,5x0,6 |
2,75 |
7,4 |
4 |
50 |
3 |
2,9 |
| 0,7 |
M4x0,7 |
3,15 |
8,6 |
4 |
50 |
3 |
3,3 |
| 0,75 |
M4,5x0,75 |
3,5 |
9,5 |
4 |
50 |
3 |
3,8 |
| 0,75 |
M6x0,75 |
4,8 |
13 |
6 |
50 |
3 |
5,3 |
| 0,75 |
M8x0,75 |
6 |
17,3 |
6 |
50 |
3 |
7,3 |
| 0,75 |
M10x0,75 |
8 |
21,8 |
8 |
60 |
3 |
9,3 |
| 0,8 |
M5x0,8 |
4 |
12 |
4 |
50 |
3 |
4,2 |
| 1,0 |
M6x1,0 |
4,75 |
13 |
6 |
50 |
3 |
5 |
| 1,0 |
M8x1,0 |
6 |
17,3 |
6 |
50 |
3 |
7 |
| 1,0 |
M10x1,0 |
8 |
21,8 |
8 |
60 |
3 |
9 |
| 1,0 |
M12x1,0 |
10 |
25 |
10 |
75 |
4 |
11 |
| 1,0 |
M14x1,0 |
10 |
28 |
10 |
75 |
4 |
13 |
| 1,0 |
M16x1,0 |
12 |
30 |
12 |
75 |
4 |
15 |
| 1,0 |
M20x1,0 |
15,8 |
40 |
16 |
90 |
4 |
19 |
| 1,25 |
M8x1,25 |
6 |
17,3 |
6 |
50 |
3 |
6,8 |
| 1,25 |
M10x1,25 |
8 |
21,8 |
8 |
60 |
3 |
8,8 |
| 1,25 |
M12x1,25 |
10 |
25 |
10 |
75 |
4 |
10,8 |
| 1,25 |
M14x1,25 |
10 |
28 |
10 |
75 |
4 |
12,8 |
| 1,25 |
M16x1,25 |
12 |
30 |
12 |
75 |
4 |
14,8 |
| 1,5 |
M10x1,5 |
8 |
21,8 |
8 |
60 |
3 |
8,6 |
| 1,5 |
M12x1,5 |
10 |
25 |
10 |
75 |
4 |
10,6 |
| 1,5 |
M14x1,5 |
10 |
28 |
10 |
75 |
4 |
12,6 |
| 1,5 |
M16x1,5 |
12 |
30 |
12 |
75 |
4 |
14,6 |
| 1,5 |
M20x1,5 |
15,8 |
40 |
16 |
90 |
4 |
18,6 |
| 1,75 |
M12x1,75 |
10 |
24 |
10 |
75 |
4 |
10,3 |
| 2,0 |
M14x2,0 |
10 |
25 |
10 |
75 |
4 |
12,1 |
| 2,0 |
M16x2,0 |
11,5 |
27 |
12 |
75 |
4 |
14,1 |
| 2,0 |
M20x2,0 |
15,8 |
40 |
16 |
90 |
4 |
18,1 |
| 2,5 |
M20x2,5 |
15 |
36 |
16 |
90 |
4 |
17,6 |
| 3,0 |
M24x3,0 |
16 |
45 |
16 |
90 |
4 |
21,2 |
| 3,5 |
M30x3,5 |
16 |
48 |
16 |
90 |
4 |
26,5 |
6 mm-es nyelű kompakt tartomány
A kompakt sorozat minden méretnél, az M1.6-tól M5-ig terjedő méreteknél 6 mm-es nyelű szerszámot használ, 50 mm-es teljes hosszal. A vastagabb nyél az, ami a kis vágási átmérőket praktikussá teszi: az M1.6x0.35-ös menetformája csak 1,2 mm széles, és a további nyélmerevség az, ami a fogsort a vágásban rugózásmentesen tartja.
| Osztás |
Menetméret |
Vágási átmérő |
Horonyhossz |
Nyélátmérő |
Teljes hossz |
Vágóélek |
Bevezető furat átmérője |
| (mm) |
Jelölés |
d (mm) |
(mm) |
D (mm) |
(mm) |
Fogak |
(mm) |
| 0,35 |
M1,6x0,35 |
1,2 |
3,3 |
6 |
50 |
3 |
1,25 |
| 0,4 |
M2,0x0,4 |
1,54 |
4,4 |
6 |
50 |
3 |
1,6 |
| 0,45 |
M2,5x0,45 |
1,96 |
5,3 |
6 |
50 |
3 |
2,05 |
| 0,5 |
M3x0,5 |
2,4 |
6,4 |
6 |
50 |
3 |
2,5 |
| 0,7 |
M4x0,7 |
3,15 |
8,6 |
6 |
50 |
3 |
3,3 |
| 0,8 |
M5x0,8 |
4 |
12 |
6 |
50 |
3 |
4,2 |
75L hosszabbított tartomány
A 75L hosszabbított sorozat ugyanazt a háromfogú geometriát tartja, de a szerszámot 75 mm teljes hosszra hosszabbítja meg, ami 25 mm-rel nagyobb hozzáférést biztosít, mint a standard kis méretű szerszámoké. A nyélátmérő a legkisebb méreteknél 4 mm-től lép fel, az M10x1.5-ös méretnél 8 mm-ig, a horonyhossz pedig 6,4 mm-től 35 mm-ig terjed, így a sorozat a mély üregek alján, a szerszámzsebekben és azokban az alkatrészekben lévő meneteket lefedi, ahol a szerszámtartó egyébként akadályozná a munkadarabot.
| Osztás |
Menetméret |
Vágási átmérő |
Horonyhossz |
Nyélátmérő |
Teljes hossz |
Vágóélek |
Bevezető furat átmérője |
| (mm) |
Jelölés |
d (mm) |
(mm) |
D (mm) |
(mm) |
Fogak |
(mm) |
| 0,35 |
M1,6x0,35 |
1,2 |
6,4 |
4 |
75 |
3 |
1,25 |
| 0,4 |
M2,0x0,4 |
1,54 |
8 |
4 |
75 |
3 |
1,6 |
| 0,45 |
M2,5x0,45 |
1,96 |
10 |
4 |
75 |
3 |
2,05 |
| 0,5 |
M3x0,5 |
2,4 |
12 |
4 |
75 |
3 |
2,5 |
| 0,7 |
M4x0,7 |
3,15 |
16 |
4 |
75 |
3 |
3,3 |
| 0,8 |
M5x0,8 |
4 |
20 |
6 |
75 |
3 |
4,2 |
| 1,0 |
M6x1,0 |
4,75 |
24 |
6 |
75 |
3 |
5 |
| 1,25 |
M8x1,25 |
6 |
32 |
6 |
75 |
3 |
6,75 |
| 1,5 |
M10x1,5 |
8 |
35 |
8 |
75 |
3 |
8,5 |