Karbid Vágószerszám Gyártó: Minősítések, Gyártási Folyamat és Beszállítók Értékelése
News Details
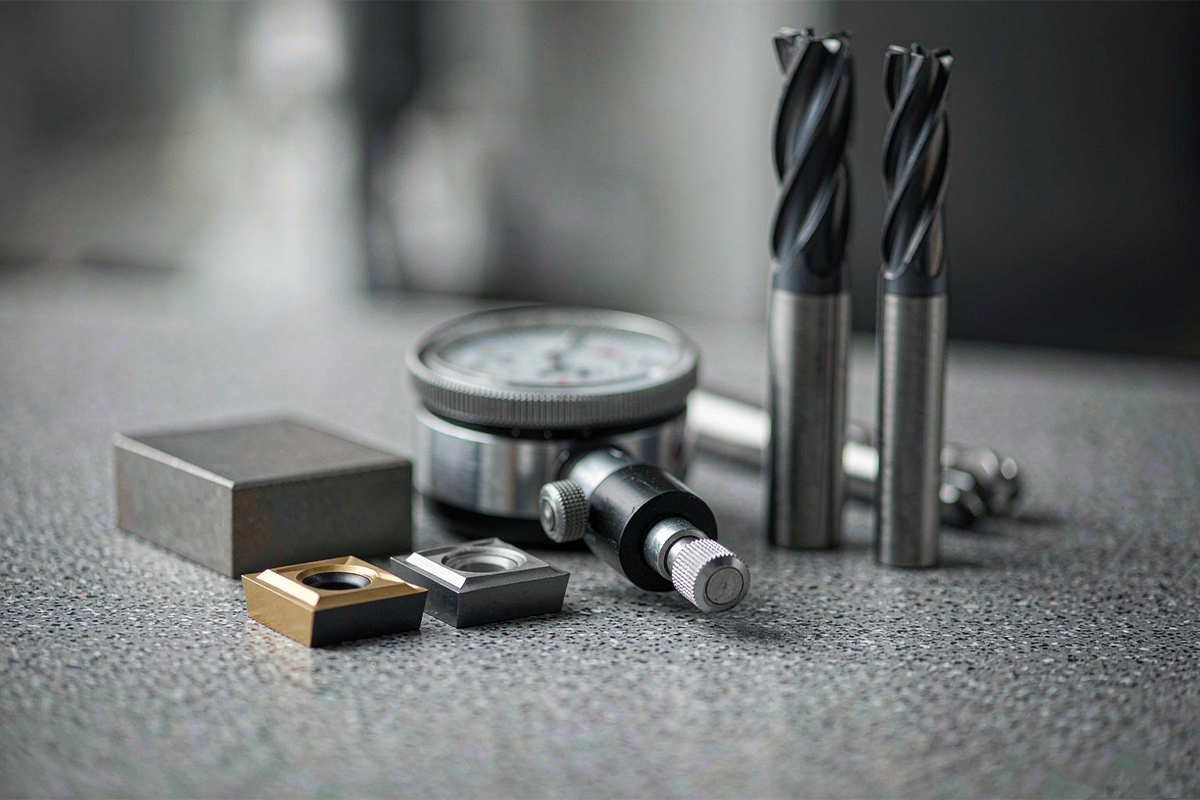
Egy keményfém vágószerszám-gyártó valójában mit csinál
Egy keményfém vágószerszám-gyártó a volfrám-karbid port kész vágószerszámokká alakítja: marókká, fúrókká, dörzsárakká, betétekké és speciális szerszámformákká, amelyek a fémmegmunkálásban, a szerszámkészítésben, az autóiparban és a repülőgépiparban használatosak. Ezen egyszerű leírás mögött két nagyon különböző képesség húzódik meg. Az első a porkohászat — a cementált keményfém szubsztrátum megformálása, préselése és szinterelése. A második a precíziós szerszámgyártás — hornyok és élek csiszolása, bevonatok felhordása és geometria ellenőrzése mikronpontosságú tűrésekkel.
E képességek megértése a vevők számára azért fontos, mert nem minden beszállító végzi el minden lépést házon belül. Egyes gyártók szinterelt ruddarabokat vásárolnak, és a csiszolásra és bevonásra koncentrálnak; mások a teljes folyamatot a portól a kész élig irányítják. Egyik modell sem automatikusan jobb, de a felelősség megosztása meghatározza, hogy ki válaszol, ha egy sorozat meghibásodik, és éppen ez az, amiben ez a cikk segít a vevőknek értékelni.
Hogyan készülnek a keményfém vágószerszámok
A gyártási útvonal egy jól bevált porkohászati eljárás, amelynek öt szakasza van.
- Por előkészítése. A volfrám-karbid (WC) port kobalt (Co) kötőporral keverik, és egyes minőségeknél kis mennyiségben más karbidokat is adnak hozzá. A keveréket golyósmalomban nedves őrléssel homogenizálják, majd porlasztva szárítják, hogy szabadon folyó granulátumot kapjanak.
- Préselés. A granulált port formába préselik préssel vagy izosztatikus préseléssel. Ebben a szakaszban a tömb törékeny — gyakran krétához hasonlítják — és zöld tömbnek nevezik.
- Szinterelés. A tömböt vákuumban vagy izosztatikus melegpréseléses (HIP) kemencékben szinterelik, jellemzően 1350–1500 °C körüli hőmérsékleten. A kobalt megolvad és összeköti a WC szemcséket, és az alkatrész lineáris méretében körülbelül 18–20%-kal zsugorodik, ezért a zsugorodás szabályozása kulcsfontosságú a méretpontosság szempontjából.
- Csiszolás. A szinterelt darabokat, amelyek most már majdnem olyan kemények, mint a gyémánt, több tengelyes CNC szerszámcsiszolókon gyémántkorongokkal csiszolják. Itt alakul ki a hornyok geometriája, a előtolási szög, a hátszög és az ütés; a szárátmérőket általában h5 vagy h6 tűréssel csiszolják.
- Bevonat és él előkészítése. Vékony PVD bevonatokat, amelyek jellemzően néhány mikron vastagok, az él megmunkálása vagy más él előkészítése után hordozzák fel, hogy növeljék a keménységet, a hőállóságot és a tapadásgátló teljesítményt.
Minden szakasz hozzáadott értéket képvisel, és minden bevezethet változást. Ezért a gyártót értékelő vevők nemcsak a végső szerszámot nézik, hanem azt is, hogy minden szakaszt hogyan ellenőriznek.
Volfrám-karbid minőségek: szemcse méret és kobalt tartalom
A keményfém minőség teljesítményjellemzőit főként két változó határozza meg: a kobalt tartalom és a WC szemcse mérete. A kobalt szilárdságot biztosít; a WC keménységet és kopásállóságot. Az alacsonyabb kobalt tartalom és a finomabb szemcsék növelik a keménységet és a kopásállóságot; a magasabb kobalt tartalom és a durvább szemcsék javítják a törés- és ütésállóságot.
| Minőségosztály | Jellemző WC szemcse méret | Jellemző kobalt tartalom | Jellemző alkalmazási irány |
|---|---|---|---|
| Finom / szubmikron | 0,4–0,8 μm | 8–12% | Általános acélok és öntvény; finom élek a simításhoz |
| Ultra-finom | 0,2–0,4 μm | 8–10% | Keményített acélok, titán, mikroátmérőjű szerszámok |
| Kobaltban gazdag szilárdított | 0,8–1,0 μm | 12–15% | Nehéz szakaszos vágások, durva megmunkálás, instabil beállítások |
A kész szerszámok keménységének mintavétele általában a HRA 88–93 tartományba esik, és a metallográfiai ellenőrzések ellenőrzik a porozitást és a szemcseeloszlást. A vevőknek nem kell metallurgusoknak lenniük, de ésszerű és feltáró kérés, hogy a beszállítótól megkérdezzék a szemcse méretet, a kobalt tartalmat és az egyes minőségekhez tartozó tervezett alkalmazást.
Keményfém szerszám minőségellenőrzés és sorozat nyomon követhetősége
A keményfém szerszámok minőségét mérésekkel bizonyítják, nem pedig a megjelenéssel. Egy képesített gyártó ellenőrző rendszere jellemzően a következőket foglalja magában:
- Beérkező és folyamat közbeni ellenőrzések — a keményfém por vagy ruddarab sorozatteszt jelentései, valamint a préselési és szinterelési körülmények folyamatmonitorozása.
- Geometriai ellenőrzés — lézer mikrométerek és automatizált optikai ellenőrzés hasonlítja össze a vágóátmérőt, a előtolási szöget, a hátszöget és a csavarvonal szöget a jóváhagyott specifikációval; a kézi mikrométerek önmagukban nem tudják ellenőrizni a változó csavarvonalú geometriát.
- Ütés szabályozása — a teljes indikátor ütés befolyásolja, hogy a vágási terhelés hogyan oszlik meg a hornyok között; a túlzott ütés egy élre koncentrálja a terhelést és jelentősen megrövidíti a szerszám élettartamát.
- Bevonat ellenőrzése — bevonat vastagság és tapadás ellenőrzések, mivel a bevonat paraméterei befolyásolják az él élességét és a kopásállóságot.
- Dokumentáció — új vagy egyedi szerszámok első cikkének ellenőrzési jelentései, sorozatszintű minőségi tanúsítványok az ismétlődő gyártáshoz, és olyan nyilvántartások, amelyek lehetővé teszik egy sorozat nyomon követését a gyártáson keresztül.
Egy figyelmeztetés a tanúsítványokkal kapcsolatban: az ISO 9001 tanúsítvány egy strukturált minőségirányítási rendszert igazol. Ez önmagában nem garantálja a nulla hibát egy adott sorozaton, ezért a termékszintű ellenőrzési nyilvántartások ugyanolyan fontosak, mint a rendszerszintű tanúsítvány.
Egyedi keményfém szerszámok OEM alkalmazásokhoz
A szabványos katalógusok nem fedhetnek le minden alkatrész jellemzőt. A mély üregek, a lépcsős profilok, a kombinált műveletek és a nem szabványos sugarak gyakran indokolják az egyedi vagy módosított szerszámot, és itt mutatkozik meg a gyártó mérnöki képessége.
A fegyelmezett egyedi folyamat kapukban fut: rajz felülvizsgálat, ahol az anyag, a geometria, a referenciapontok, a tűrések és a kritikus ellenőrzési pontok rendeződnek; minta jóváhagyás, mérési nyilvántartásokkal és egy reprezentatív megmunkálási kísérlettel; egy próbarendelés, amely több mint egyetlen mintán ellenőrzi az ismételhetőséget; és az ismétlődő ellátás, amelyet egy befagyott rajzrevízió alapján rendelnek, előre egyeztetett változásértesítéssel. A vevőknek tisztázniuk kell azt is, hogy ki tulajdonolja az egyes tervezési döntéseket — a vevő meghatározhatja a kész alkatrészt, míg a gyártó javasolhatja a vágási geometriát, és mindkét félnek jóvá kell hagynia a végső szerszámrajzot a gyártás előtt.
Keményfém vágószerszám beszállítók értékelési kritériumai
A beszállító minősítése könnyebb, ha az értékelés strukturált. Az alábbi ellenőrzőpontok a beszerzési felülvizsgálatokban elterjedt gyakorlatot tükrözik.
| Értékelési terület | Mit kell ellenőrizni | Miért fontos |
|---|---|---|
| Folyamat tulajdonjoga | Mely lépések vannak házon belül: csiszolás, bevonás, végső ellenőrzés | Tisztázza, hogy ki a felelős, ha egy sorozat meghibásodik |
| Anyagellenőrzés | Minőség specifikáció és sorozatteszt jelentések a darabokhoz | A következetlen darabok kiszámíthatatlan szerszámélettartamot eredményeznek |
| Csiszolási képesség | CNC csiszoló berendezések és korongkopás kompenzáció | A geometriát következetesen tartja egy gyártási sorozat során |
| Metrológia | Optikai vagy lézeres ellenőrzés, valamint sorozatjelentés | A minőségi állításokat ellenőrizhető nyilvántartásokká alakítja |
| Ellátási megbízhatóság | Átfutási idők, kapacitási tartalék, újrarendelési nyomon követhetőség | Megvédi a gyártási ütemterveket a csúcsigény esetén |
| Alkalmazási támogatás | Meghibásodási elemzés és paraméter javaslatok | Megoldja a korai kopási problémákat, nem pedig a beállítást hibáztatja |
A szabályozott megmunkálási kísérlet továbbra is a legerősebb bizonyíték. Fix anyag, gép, tartó és mérési szabályok, amelyeket több szerszámon és sorozaton rögzítenek, a következetességet olyan módon tárják fel, ahogy egyetlen tökéletes minta nem tudja.
Tömör keményfém vs. indexálható keményfém betétek
Mindkét formátum cementált keményfémet használ, de különböző munkákhoz alkalmasak. Az indexálható betétek cserélhető vágócsúcsok, amelyeket tartókba szorítanak; amikor egy él elkopik, a betétet elforgatják vagy kicserélik, ami nagyobb átmérőkhöz, esztergáláshoz és nagy volumenű homlokmegmunkálásokhoz alkalmas, ahol az él gazdaságossága számít. A tömör keményfém szerszámokat egyetlen darabból csiszolják; nagyobb merevséget nyújtanak, kisebb átmérőkhöz és összetett geometriákhoz, például marókhoz és fúrókhoz alkalmasak, és élesebb, pontosabb éleket tartanak a simításhoz.
A gyakorlati döntés a műveletetől függ: ahol az élcserék gyakorisága és a szerszámtörzs merevsége dominál, az indexálható szerszámok gyakran nyernek; ahol a geometriai pontosság, a kis átmérők vagy az éles simító élek dominálnak, a tömör keményfém általában a jobb illeszkedés.
Keményfém szerszám költsége alkatrészenként
Az egységár gyenge összehasonlító a keményfém szerszámoknál, mert a különböző élettartamú szerszámok különböző mennyiségű kimenetet eredményeznek. Egy egyszerű nullponti ellenőrzés segít: ha az A szerszám bizonyos számú elfogadható alkatrészt termel, a B szerszámnak hosszabb ideig kell tartania az árprémiumának arányában — a szükséges élettartama megegyezik az A szerszám élettartamával, szorozva a B szerszám árának az A szerszám árának arányával. Ezen nullponti élettartam alatt az olcsóbb szerszám nyer a közvetlen költségen; felette a prémium szerszám.
A közvetlen szerszámpénz költség még csak része a képnek. Az alkatrészenkénti gépidő, a szerszámcserék gyakorisága, a selejt kockázata és a kiszámíthatatlan meghibásodásokból eredő állásidő mind az összehasonlítás részét képezik. Egy valamivel drágább szerszám, amely kiszámíthatóan fut, gyakran csökkenti az egy jó alkatrészre jutó teljes költséget, még akkor is, ha a vételára magasabb.
Főbb tanulságok a vevők számára
Egy képesített keményfém vágószerszám-gyártót a szabályozott folyamatszakaszok, a megadott minőség specifikációk, az ellenőrizhető ellenőrzési nyilvántartások és az egyedi munkák fegyelmezett kezelése határoz meg. Azok a vevők, akik megkérdezik, hogy mely lépéseket végzik házon belül, minőségi és sorozatdokumentációt kérnek, és szabályozott kísérletekkel validálják a teljesítményt, összegyűjtik azokat a bizonyítékokat, amelyekre szükségük van a beszállítók összehasonlításához az egy jó alkatrészre jutó teljes költség alapján, nem csupán az egységár alapján.


